ABSTRACT
This study proposes a hybrid wire arc directed energy deposition (WA-DED) process that uses 3D sand-printed supports to overcome the limitations of low-angle overhang fabrication. WA-DED is a metal additive manufacturing process offering high deposition rates, cost efficiency, and suitability for large-scale components. However, because of its high heat input and molten pool instability, low-angle overhang and hollow structures remain difficult to fabricate, as the molten metal tends to collapse under gravity and thereby degrade geometric accuracy and surface quality. To address this issue, sand-printed supports were introduced. The supports provide tailored mechanical constraint and guide the solidification of the molten pool during deposition. Experiments were conducted to evaluate the feasibility of the proposed process at various overhang angles. The results show that the hybrid process markedly improves deposition stability and enables the fabrication of low-angle and curved overhang structures that conventional WA-DED cannot produce. These findings confirm the effectiveness of sand-supported WA-DED and highlight its potential for industrial applications requiring complex geometries, such as aerospace, marine, and energy components.
-
KEYWORDS: Wire arc directed energy deposition, Sand support, Overhang structure, Collapse, Low deposition angle
-
KEYWORDS: 와이어 아크 직접 에너지 증착, 샌드 지지체, 돌출 구조, 용락, 낮은 적층 각도
1. 서론
금속 적층제조 기술은 복잡한 형상의 기계 부품을 효율적으로 제작할 수 있는 차세대 제조 공정으로, 형상 자유도, 소재 효율성, 짧은 리드타임 등의 장점으로 인해 기존의 주조, 단조, 절삭 가공 중심의 제조 패러다임을 빠르게 대체하고 있다[
1]. 와이어아크 직접 에너지 적층법(Wire Arc Directed Energy Deposition, WA-DED)은 아크 용접 기반으로 금속 와이어를 아크 열원에 의해 용융·적층하는 금속 적층제조 공정이다. 이 공정은 분말 기반 공정(Powder Bed Fusion, PBF) 대비 적층률이 수십 배 이상 높고, 소재 비용이 저렴하며, 공간의 제약 없이 수 미터급 대형 부품 제작이 가능하다는 강점을 가진다[
2,
3]. 이러한 특성으로 인해 WA-DED는 항공우주, 조선·해양, 원자력, 자동차 산업 등 대형 제품 생산이 요구되는 기계 부품 제조 분야에 대한 수요가 급증하면서 활용 범위를 빠르게 확장하고 있다[
4,
5].
실제 산업 현장에서 활용되는 부품들은 대부분 곡면, 오버행(Overhang), 내부 중공 구조를 포함하는 복잡한 3차원 형상을 갖는다. WA-DED 공정이 다양한 산업 분야로 확산되기 위해서는 단순한 벽체 구조를 넘어, 저각 경사 구조 및 중공 구조의 안정적인 적층이 필수적이다[
6]. 그러나 WA-DED 공정은 아크 용접 특유의 높은 입열량과 중력에 의한 용융풀(Molten-pool) 제어의 한계로 인해, 적층 방향이 수직에서 수평으로 기울어질수록 용융 금속이 흘러내리면서 비드 형상이 붕괴되어 형상 정밀도와 표면 품질이 급격히 저하된다. 특히, 임계 각도 이하에서는 적층 자체가 불가능해지는 본질적인 한계를 가진다[
7]. 이러한 문제를 해결하기 위해 다양한 접근법이 제안되어 왔으며, 대표적으로 (1) 토치 자세 제어를 통한 용융풀 형성 방향 제어, (2) 입열량 제어를 통한 용융풀 크기 및 점성 조절, (3) 다축 턴테이블을 활용한 부품 자세 제어를 통해 적층 시 유리한 경사각을 확보하는 방법 등이 있다[
8].
토치 자세(1) 및 입열량(2) 제어는 비교적 단순한 형상에서는 일정 수준의 효과를 보이지만, 적층 각도가 증가함에 따라 공정 안정성이 점차 저하되며 비드 형상의 일관성을 유지하기 어려워진다. 특히 임계 각도에 근접할수록 이러한 불안정성이 심화되어, 결국 일정 각도 이하에서는 안정적인 적층이 불가능해지는 한계를 가진다[
9]. 한편, 다축 턴테이블(3)을 활용하는 방법은 적층면이 항상 수평을 유지하도록 모재를 회전시킴으로써 중력에 의한 처짐 문제를 효과적으로 완화할 수 있어 널리 활용되고 있다. 그러나 이 방법은 로봇의 적층 경로와 턴테이블의 회전축 간 실시간 정밀 동기화가 요구되며, 시스템을 구성하기 위한 추가 비용이 발생한다. 결정적으로, 대형부품 적층 능력이 턴테이블의 가반하중 및 작업 영역에 의해 제한된다는 한계가 있다[
10]. 따라서 턴테이블에 의존하지 않으면서도 저각 및 중공 구조를 안정적으로 적층할 수 있는 새로운 공정 전략의 개발이 요구된다.
저각 오버행 구조의 적층에 관한 선행연구들은 크게 공정 파라미터 최적화, 경로 계획 알고리즘 개선, 다축 자세 제어의 세 방향으로 진행되어 왔다[
11]. 비드 붕괴 방지를 위한 슬라이싱 전략을 체계적으로 정리하였으나, 임계 각도 이하의 저각 영역에서는 적용 범위가 제한됨을 지적하였으며, 열입력이 오버행 형상 정확도를 결정짓는 핵심 변수임을 실험적으로 입증하였다[
7]. 다축 자세 제어 방면에서는 오버행 세그먼트를 사전 적층하여 충전 경로의 지지체로 활용하는 전략을 회전 플랫폼 기반의 자기지지 구조 설계 방법론을 각각 제안하였으나, 이들 모두 특수 다축 설비 또는 대형 포지셔너에 의존한다는 공통적 한계를 가진다[
12,
13].
그러나 이들 연구는 대부분 수직·수평 레이어 적층 전략에 기반하고 있어, 저각 오버행과 중공 구조가 복합적으로 존재하는 형상의 직접 적층 문제를 다루지 않으며, 다축 제어에 의존하지 않고 용융 금속을 물리적으로 지지하는 외부 지지 메커니즘의 도입에 관한 연구는 현재까지 거의 보고되지 않은 연구 공백으로 남아 있다[
11]. 이러한 배경에서 고려될 수 있는 대안 중 하나는 외부 지지 구조를 도입하여 용융 금속의 처짐을 물리적으로 억제하는 방법이다. 이에 본 연구에서는 기존 WA-DED 공정의 한계를 극복하기 위한 새로운 접근법으로, 3D 샌드 프린팅(Sand 3D Printing) 기반의 지지체를 활용한 WA-DED 하이브리드 공정을 제안한다. 본 연구의 목적은 샌드 지지체 기반 WADED 하이브리드 공정의 적층 가능성을 실험적으로 검증하고, 기존 WA-DED 공정으로는 구현이 어려웠던 저각 오버행 구조의 제작 가능성을 확인하며, 해당 공정의 산업적 적용 가능성을 제시하는 데 있다[
14].
2. 실험 방법
2.1 실험 장비
본 연구에서 제안하는 하이브리드 공정은 3D 샌드 프린팅을 이용한 맞춤형 지지체의 사전 제작 단계와, 제작된 샌드 지지체 위에 WA-DED 공정으로 금속을 증착하는 단계로 구성된다. 실험 시스템은 3D 샌드 프린팅 장비와 WA-DED 장비로 구성되며, 두 설비는 물리적으로 분리되어 있다. 샌드 지지체는 사전에 출력한 후 WA-DED 장비의 작업 공간으로 이송하여 적층에 사용하였다.
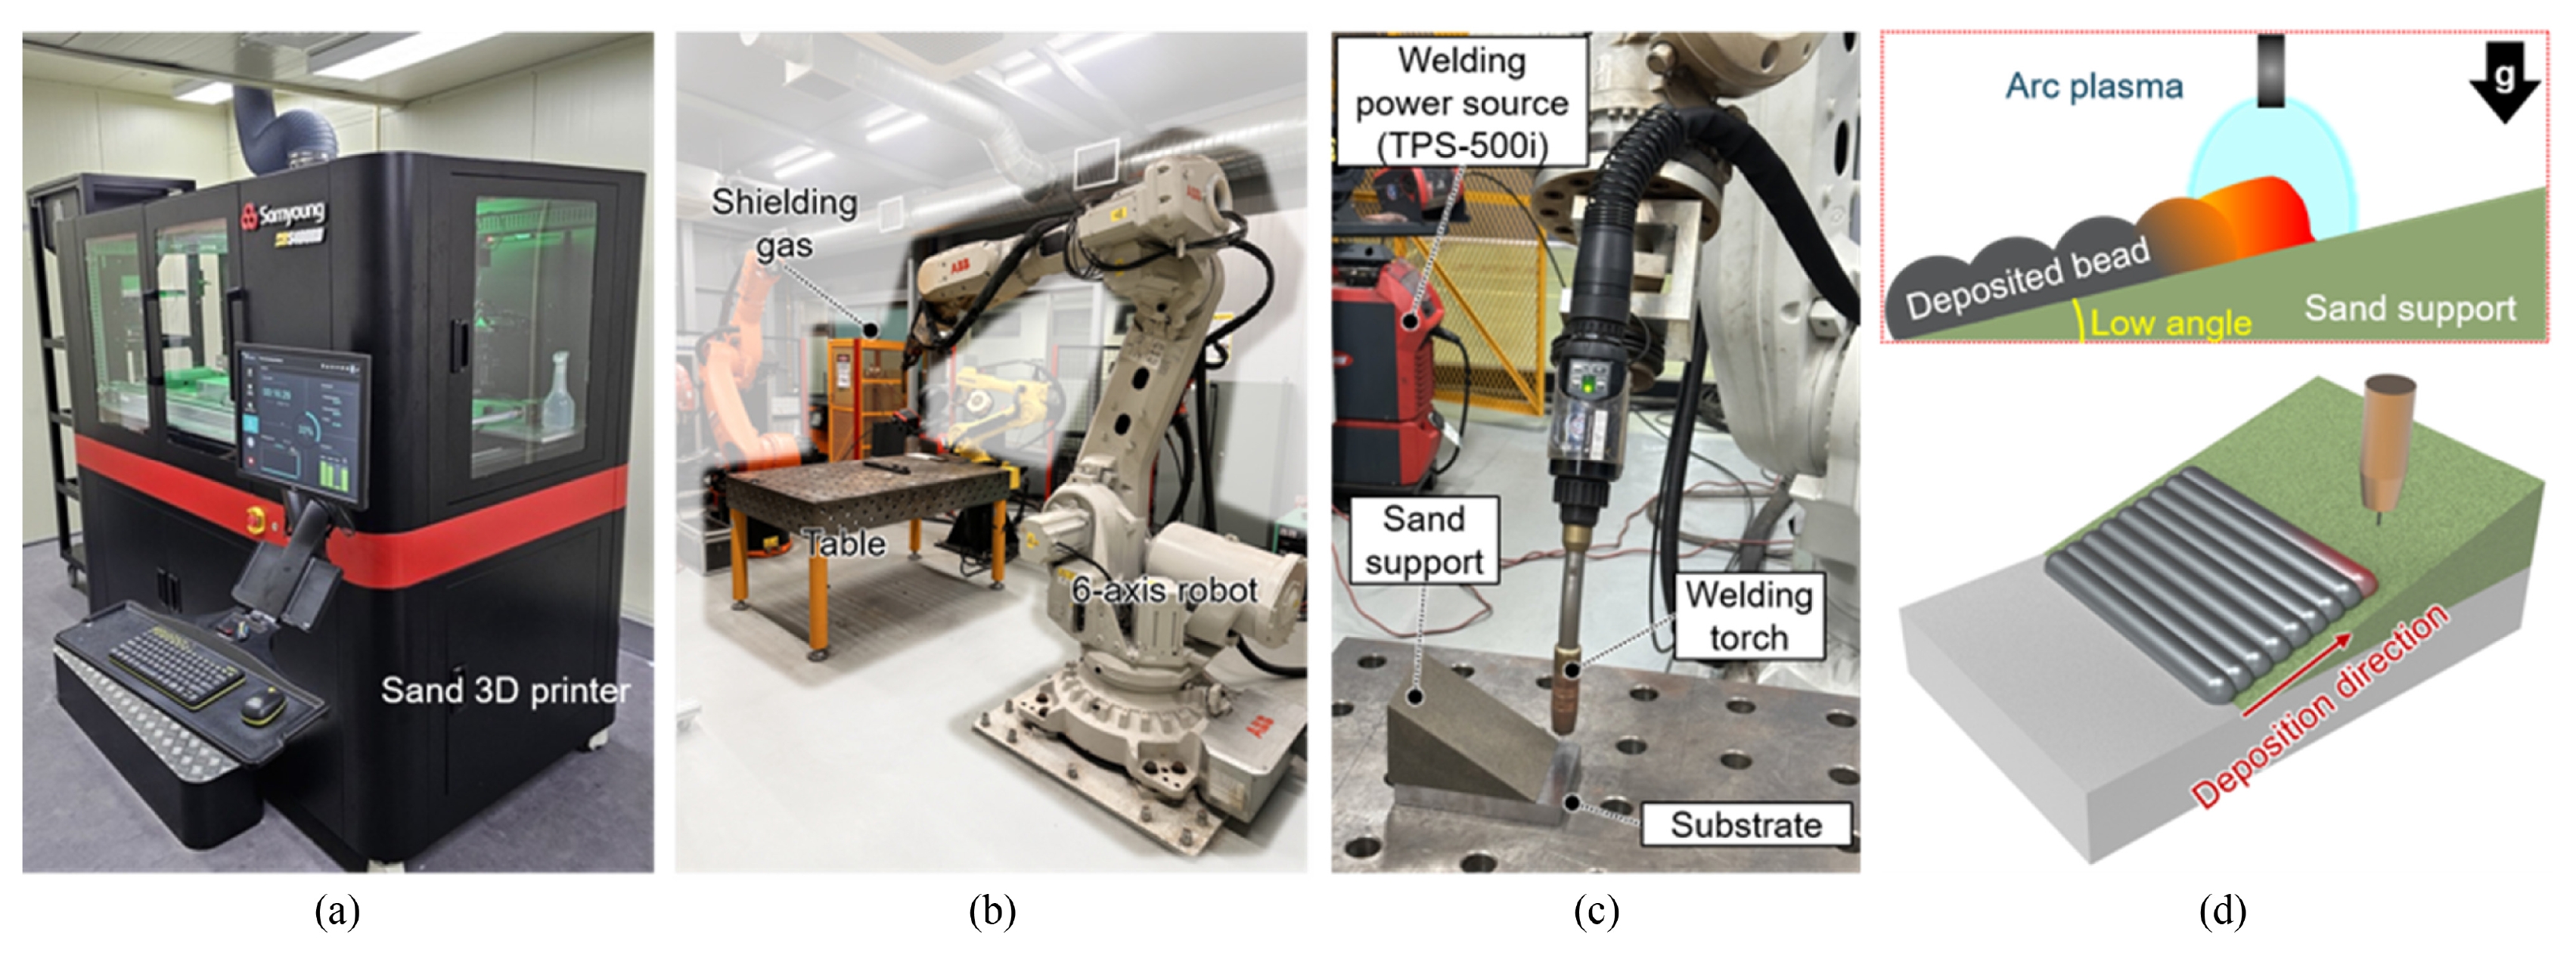
Fig. 1은 제안된 하이브리드 공정의 전체 시스템 구성과 공정 원리를 나타낸다.
샌드 지지체를 3D 프린팅으로 제작하기 위해 삼영기계(Samyoung Machinery)의 바인더 젯팅(Binder Jetting) 방식 3D 샌드 프린터를 사용하였다. 본 장비는 실리카 모래를 베이스 분말로 사용하고, 푸란(Furan)계 바인더를 결합제로 적용하는 분말 적층 방식으로 동작한다[
15,
16].
Fig. 3(a)는 3D 샌드 프린팅 장비의 구성을 나타낸다. 제작된 샌드 지지체 위에서 WA-DED 공정을 수행하기 위해 산업용 6축 로봇(ABB, IRB6700, Switzerland)과 MIG 용접기(Fronius, TPS-500i, Austria)를 사용하였다. 용접 토치와 전원 장치는 로봇에 장착되어 증착을 수행하며, 와이어 피더 및 차폐가스 공급 시스템 등이 함께 적용된다.
Fig. 1(b)는 WA-DED 적층 장비의 시스템 구성을 나타낸다.
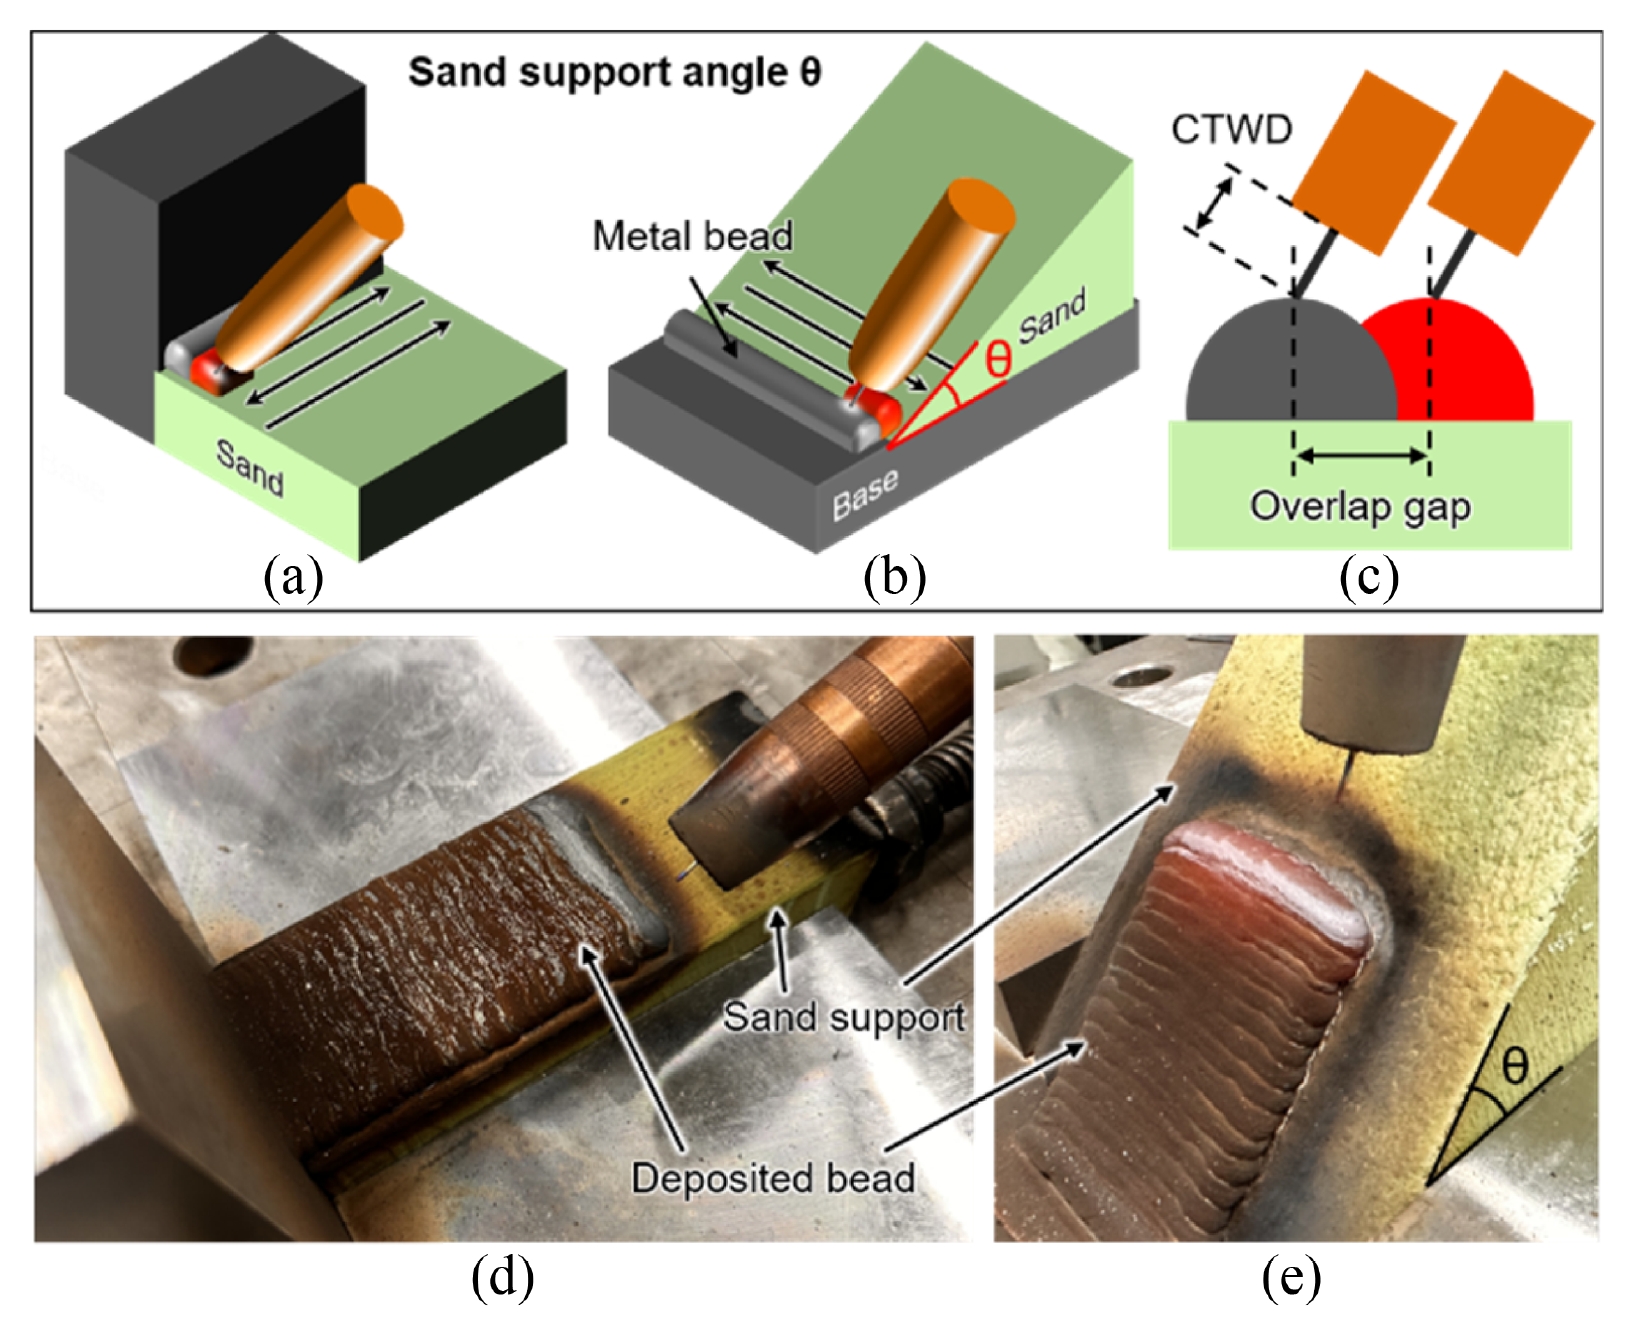
제작된 샌드 지지체는 토치 이송 방향을 따라 용융풀 하부의 미지지 영역을 물리적으로 지지함으로써, 중력에 의한 용융 금속의 처짐을 억제하고 안정적인 비드 형성을 가능하게 한다. 아크 플라즈마에 의해 용융된 와이어는 샌드 지지체 표면 위에 증착 및 응고되며, 이러한 메커니즘을 통해 기존 WA-DED 공정으로는 구현하기 어려웠던 저각 경사 영역의 직접 적층이 가능하다. 본 공정에서는 토치 이송 방향과 샌드 지지체의 경사 방향이 서로 직교하도록 경로를 설정하였으며, 비드가 샌드 지지체의 경사면을 따라 순차적으로 형성되도록 구성하였다.
Fig. 1(c) 및
1(d)는 각각 실험 준비 상태와 제안 공정의 작동 원리를 3차원 모식도로 나타낸 것이다.
전체 하이브리드 공정은 샌드 지지체 설계, 3D 샌드 프린팅, 지지체 배치 및 고정, WA-DED 적층, 그리고 지지체 제거 단계로 구성된다. 먼저 적층 대상 형상과 비드 용락 영역을 고려하여 CAD 소프트웨어에서 샌드 지지체의 3차원 모델을 설계하고, 슬라이싱 후 샌드 프린터로 출력한다. 제작된 샌드 지지체는 모재 상부에 정렬 및 고정한 뒤, 사전에 정의된 경로에 따라 WADED 공정을 수행한다. 적층 완료 후에는 샌드 지지체를 분리하여 최종 적층물을 얻는다.
2.2 샌드 구조물 제작
샌드 3D 프린팅 공정은 다음과 같은 절차로 진행된다. 먼저 리코터(Re-coater)가 일정 두께의 실리카 모래 층을 빌드 플랫폼 위에 균일하게 도포하면, 잉크젯 방식의 프린트 헤드가 CAD 데이터에 따라 바인더를 선택적으로 분사하여 해당 영역만 결합시킨다. 이후 빌드 플랫폼이 한 층 두께만큼 하강하고, 동일한 도포 및 분사 과정이 반복되면서 3차원 형상이 적층된다. 출력이 완료된 지지체는 자연 경화 과정을 거친 후 미결합 모래를 제거함으로써 최종 형상을 얻는다. 본 방식으로 제작된 샌드 지지체는 1,500
oC 이상의 고온에서도 형상을 유지할 수 있는 우수한 내열성을 가지므로, 아크 열원에 직접 노출되는 본 공정의 지지체 매체로 적합하다[
15,
17].
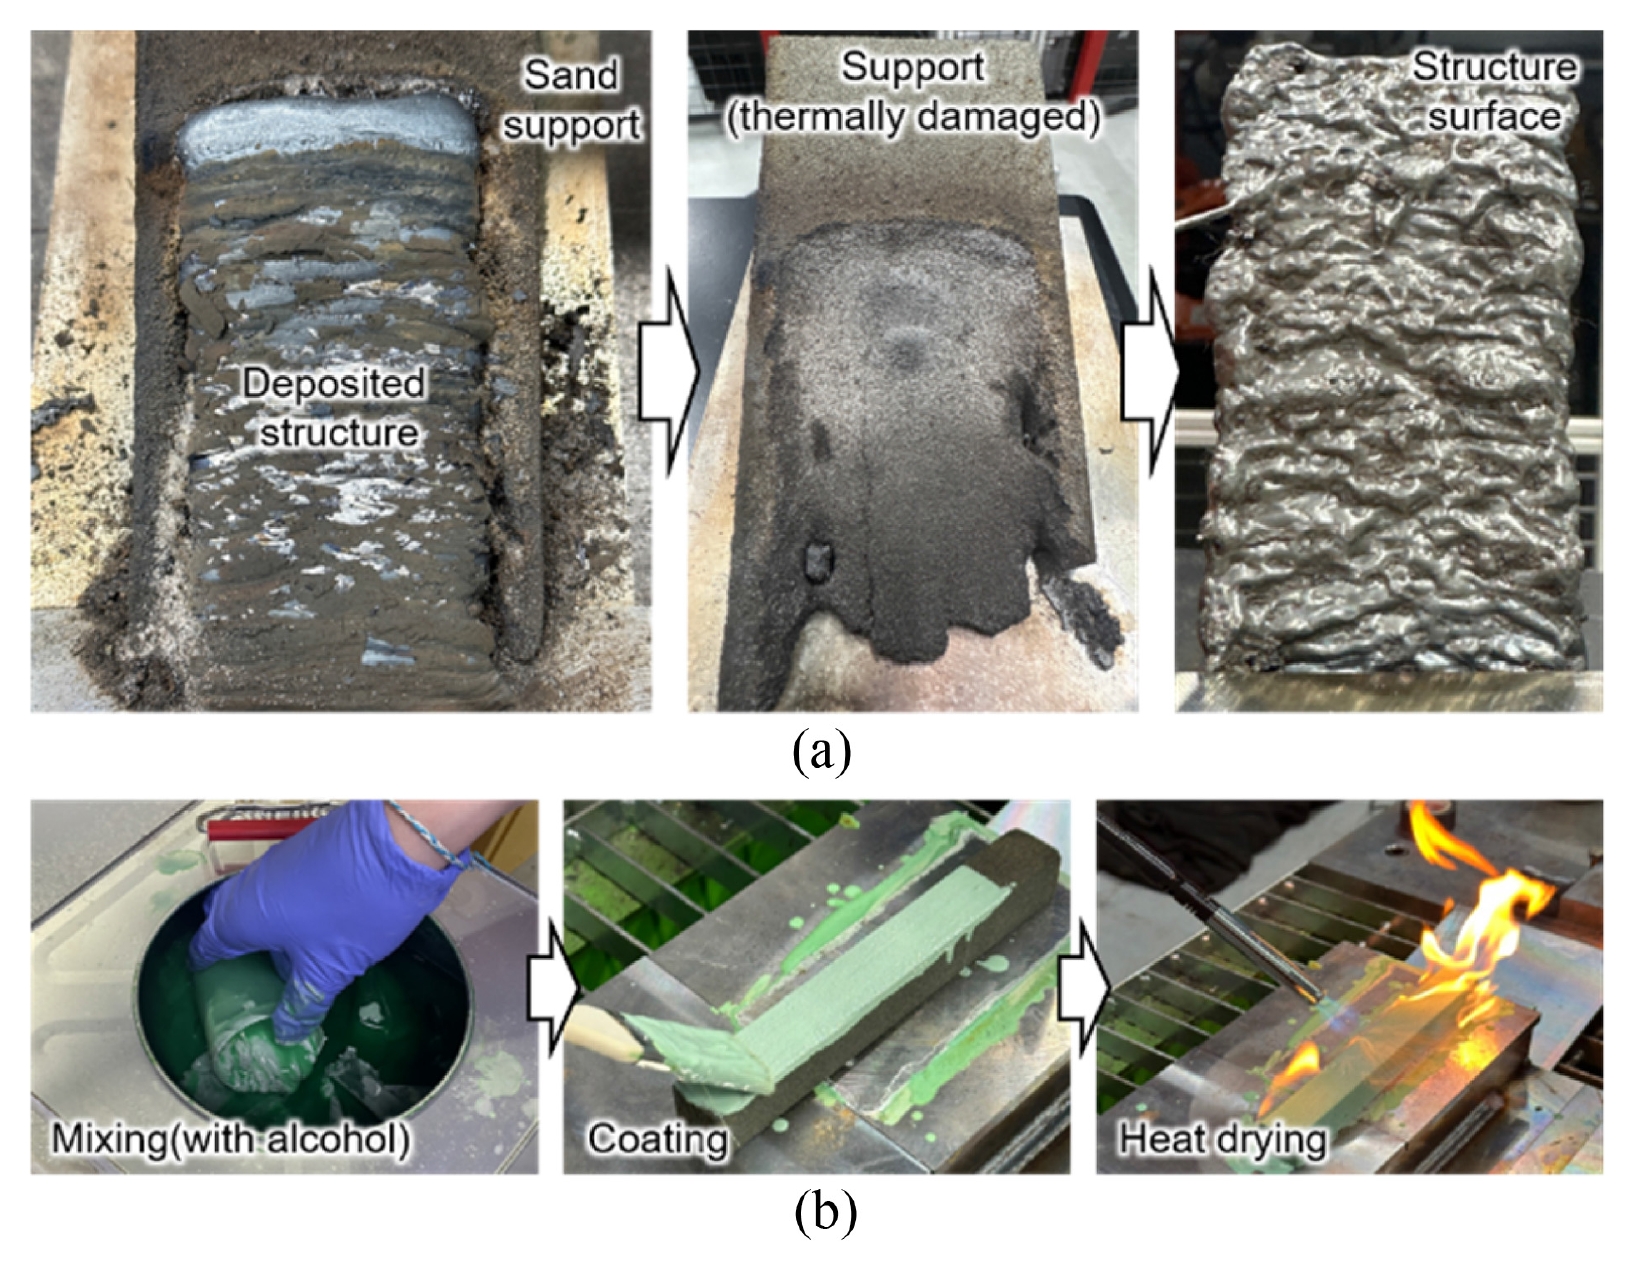
샌드 지지체 위에 적층을 수행한 결과, 샌드 지지체만으로는 아크 플라즈마 및 용융풀의 고온에 충분히 견디지 못해 표면 입자가 부분적으로 용융 및 소결되는 현상이 관찰되었다. 동시에 용융 금속이 모래 입자 사이의 미세 기공으로 침투하여 적층물 하부에 결함을 유발하였다. 또한 샌드 표면의 거친 형상이 비드 표면에 전사되어 적층물의 표면 품질이 저하되는 문제가 확인되었다.
Fig. 2(a)는 제작된 샌드 지지체 위에 적층을 수행했을 때 발생한 지지체 손상과 적층물의 표면 상태를 나타낸다.
이러한 결과는 샌드 지지체의 내열성 및 표면 특성이 적층 품질에 직접적인 영향을 미침을 보여준다. 아크 플라즈마 및 용융풀의 입열로 인한 지지체 손상이나 모래 입자 부착은 비드 형상 불균일, 표면 거칠기 증가 및 적층 안정성 저하를 유발할 수 있다. 따라서 고온 접촉 환경에서 샌드 지지체가 안정적으로 기능하도록 표면 성능을 향상시킬 필요가 있다.
이를 해결하기 위해 샌드 지지체 표면에 지르코늄(Zr) 계열 도형제인 Beta-coat 890을 도포하였다. 표면 코팅은 도형제와 알코올의 혼합, 지지체 표면 코팅, 그리고 가스 토치를 이용한 열건조 단계로 진행되었다. 이를 통해 아크 열원에 대한 내화성을 향상시키고, 코팅층 형성을 통해 비드 표면 품질을 개선하고자 하였다. 또한 코팅층은 용융 금속과 샌드 지지체 간의 직접 접촉을 완화하여 지지체 손상 및 용융 금속으로의 샌드 유입을 억제하며, 결과적으로 지지체와 적층물 간의 상호작용을 최소화하는 역할을 한다.
Fig. 2(b)는 샌드 지지체의 표면 코팅 과정을 나타낸다.
코팅된 샌드 지지체를 사용하여 적층을 수행하였다. 샌드 지지체 각도(θ)는 중력 방향에 수직한 수평 기준면을 기준으로, 샌드 지지체의 적층면이 기울어진 각도로 정의하였다. 적층 조건은 θ = 0
o인 수평 조건과 0 < θ < 90
o인 경사 조건으로 구분하였다. 수평 조건은 샌드 지지체 위에서 증착 안정성을 확인하기 위한 구성이며, 경사 조건은 샌드 지지체가 수평 기준면으로부터 일정 각도로 기울어진 적층면을 형성하고, 비드가 해당 경사면을 따라 순차적으로 적층되도록 구성한 것이다.
Figs. 3(a) 및
3(b)는 각각 수평 조건과 경사 조건의 적층 구성을 3차원 모식도로 나타낸 것이다.
샌드 지지체는 전기전도성이 낮아 직접적인 아크 형성이 어렵기 때문에, 각 신규 비드는 이전 증착층과 일정 간격으로 중첩되도록 적층하였다. 이때의 중첩 간격을 Overlap Gap으로 정의하였다.
Fig. 3(c)는 Overlap Gap의 정의와 신규 비드가 이전 증착층 위에 중첩되어 적층되는 방식을 나타낸다.
두 조건 모두에서 토치는 적층 진행 방향을 따라 직선 왕복으로 이동하며, 다층 적층 시 비드가 적층면 위에 연속적으로 누적되어 벽체 형태의 시편을 형성한다.
Fig. 3(d)는 θ = 0
o 조건에서 샌드 지지체 단면 위로 비드가 평행하게 형성되는 모습을 보여주며,
Fig. 3(e)는 경사 샌드 지지체 위에서 비드가 적층되는 모습을 나타낸다. 본 실험에서는 샌드 지지체의 경사각 θ를 0
o, 20
o, 30
o, 45
o의 네 가지 수준으로 설정하고, 각 조건에서의 적층 가능성과 비드 형상 안정성을 평가하였다.
적층 소재로는 산업계에서 널리 사용되는 오스테나이트계 스테인리스강 와이어 M-316L(직경 1.2 mm)과 저탄소강 와이어 ER70S-6(직경 1.2 mm)을 선정하였다. M-316L은 내식성과 고온 안정성이 요구되는 부품에 주로 사용되며[
18,
19], ER70S-6는 일반 구조용 부품에 널리 적용되는 소재이다[
20,
21]. 본 연구에서는 소재 간 물성 차이 비교보다, 샌드 지지체 기반 WADED 공정의 다양한 금속 와이어 적용 가능성을 확인하는 데 중점을 두었다.
용접 모드는 CMT (Cold Metal Transfer)를 적용하였다[
22]. 모든 실험에서 용접 전류는 150 A, 토치 이송 속도는 5 mm/s, CTWD (Contact Tip to Work Distance)는 15 mm로 유지하였다. 또한 단일 비드 폭과 안정적인 비드 중첩 조건을 고려하여 Overlap Gap은 2 mm로 설정하였으며, 층간 냉각 시간은 60 s로 적용하였다. 주요 공정 변수는
Table 1에 정리하였으며, 금속 와이어의 조성은
Tables 2와
3에 각각 나타내었다.
3. 결과 및 분석
3.1 샌드 지지체 적용에 따른 적층물 형상 비교
3D 샌드 프린팅 지지체의 적용이 저각 오버행 WA-DED 적층 안정성에 미치는 영향을 검증하기 위해, 샌드 지지체 적용 유무에 따른 적층 결과를 비교하였다. 적층 각도는 θ = 0
o, 20
o, 30
o, 45
o의 네 가지 조건으로 선정하였으며, 용접 전류, 토치 이송 속도, CTWD, 적층 오프셋 및 층간 냉각 시간은
Table 1에 제시된 조건으로 동일하게 유지하였다. 또한 샌드 지지체 적용 시 토치와 지지체 간의 물리적 간섭을 방지하기 위해 적층 각도 θ에 대해 +25
o만큼 기울어진 토치 자세를 적용하였으며, 샌드 평면을 기준으로 한 토치 각도는
Table 4에 정리하였다. 샌드 지지체 유무에 따른 효과만을 비교하기 위해, 지지체를 사용하지 않은 조건에서도 동일한 토치 자세를 적용하였다.
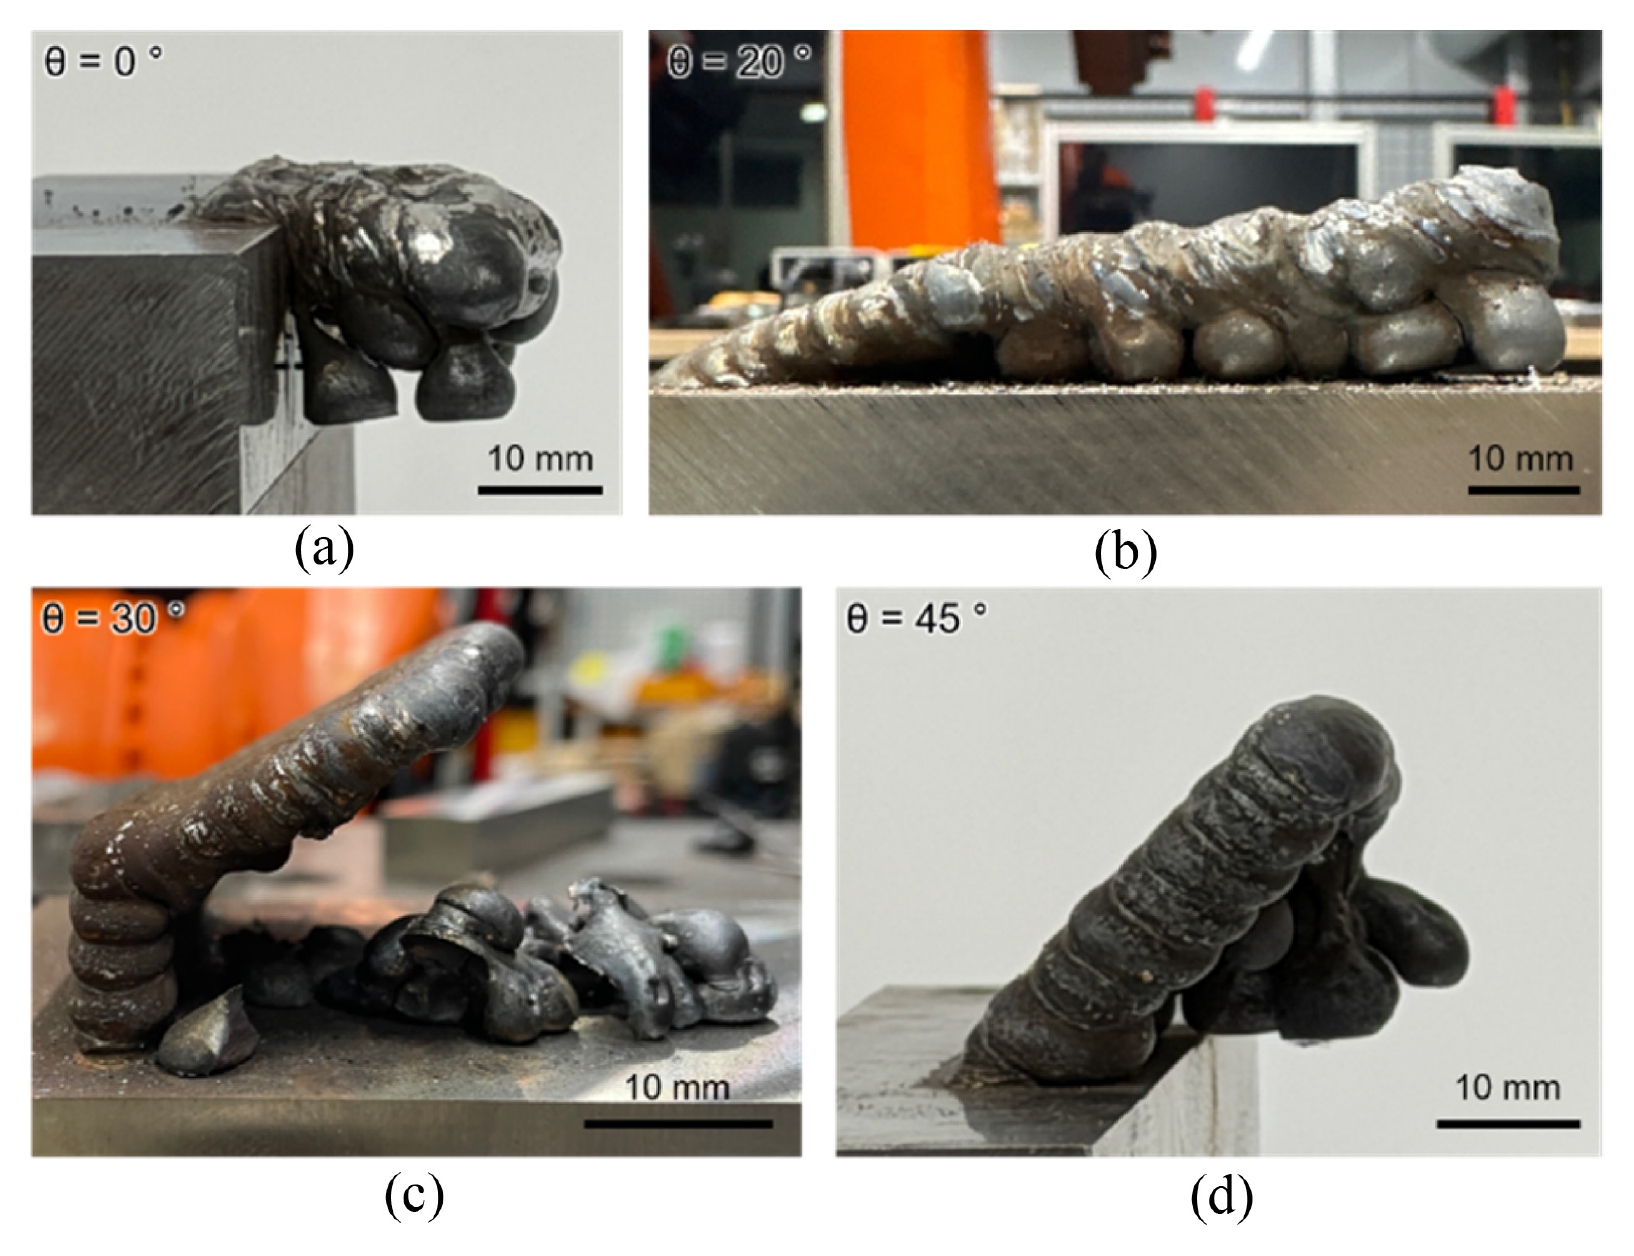
Fig. 4는 샌드 지지체를 사용하지 않은 기존 WA-DED 공정에서 각 적층 각도별로 형성된 시편의 형상을 나타낸다. 실험 결과, 네 가지 각도 조건 모두에서 목표 층수까지의 안정적인 적층이 이루어지지 않았으며, 적층 각도에 따라 서로 다른 형태의 적층 실패가 관찰되었다. θ = 30
o 및 45
o 조건에서는 적층된 비드가 자체 중량을 지지하지 못하고 모재로부터 분리되어 구형에 가까운 덩어리 형태로 떨어지는 용락 현상이 반복적으로 발생하였다. 이는 용융풀이 충분히 응고되기 전에 중력의 영향을 받아 적층 경로에서 이탈한 결과로 판단된다. 이로 인해 후속 층을 형성하기 위한 기반이 지속적으로 소실되었으며, 최종적으로 계획된 적층 높이에 도달하지 못하였다.
반면, θ = 0o 및 20o 조건에서는 용락과 함께 용융 금속이 중력 방향으로 흘러내리면서 비드가 측면 또는 하부로 퍼지는 형상 붕괴가 관찰되었다. 이 경우 적층물의 단면 형상이 불규칙해지고 층간 경계가 명확히 형성되지 않아, 비드가 의도한 적층 경로를 따라 안정적으로 누적되지 못하였다. 또한 비드 용락 및 형상 붕괴로 인해 실제 적층 높이가 설정된 적층 오프셋을 따라가지 못하면서, 와이어 타겟점이 비드 표면이 아닌 공간에 위치하게 되었다. 그 결과 CMT 공정에서 요구되는 단락 이행이 형성되지 않아 아크 점화가 불안정해졌으며, 용접 전원의 보호 기능에 의해 공정이 중단되었다.
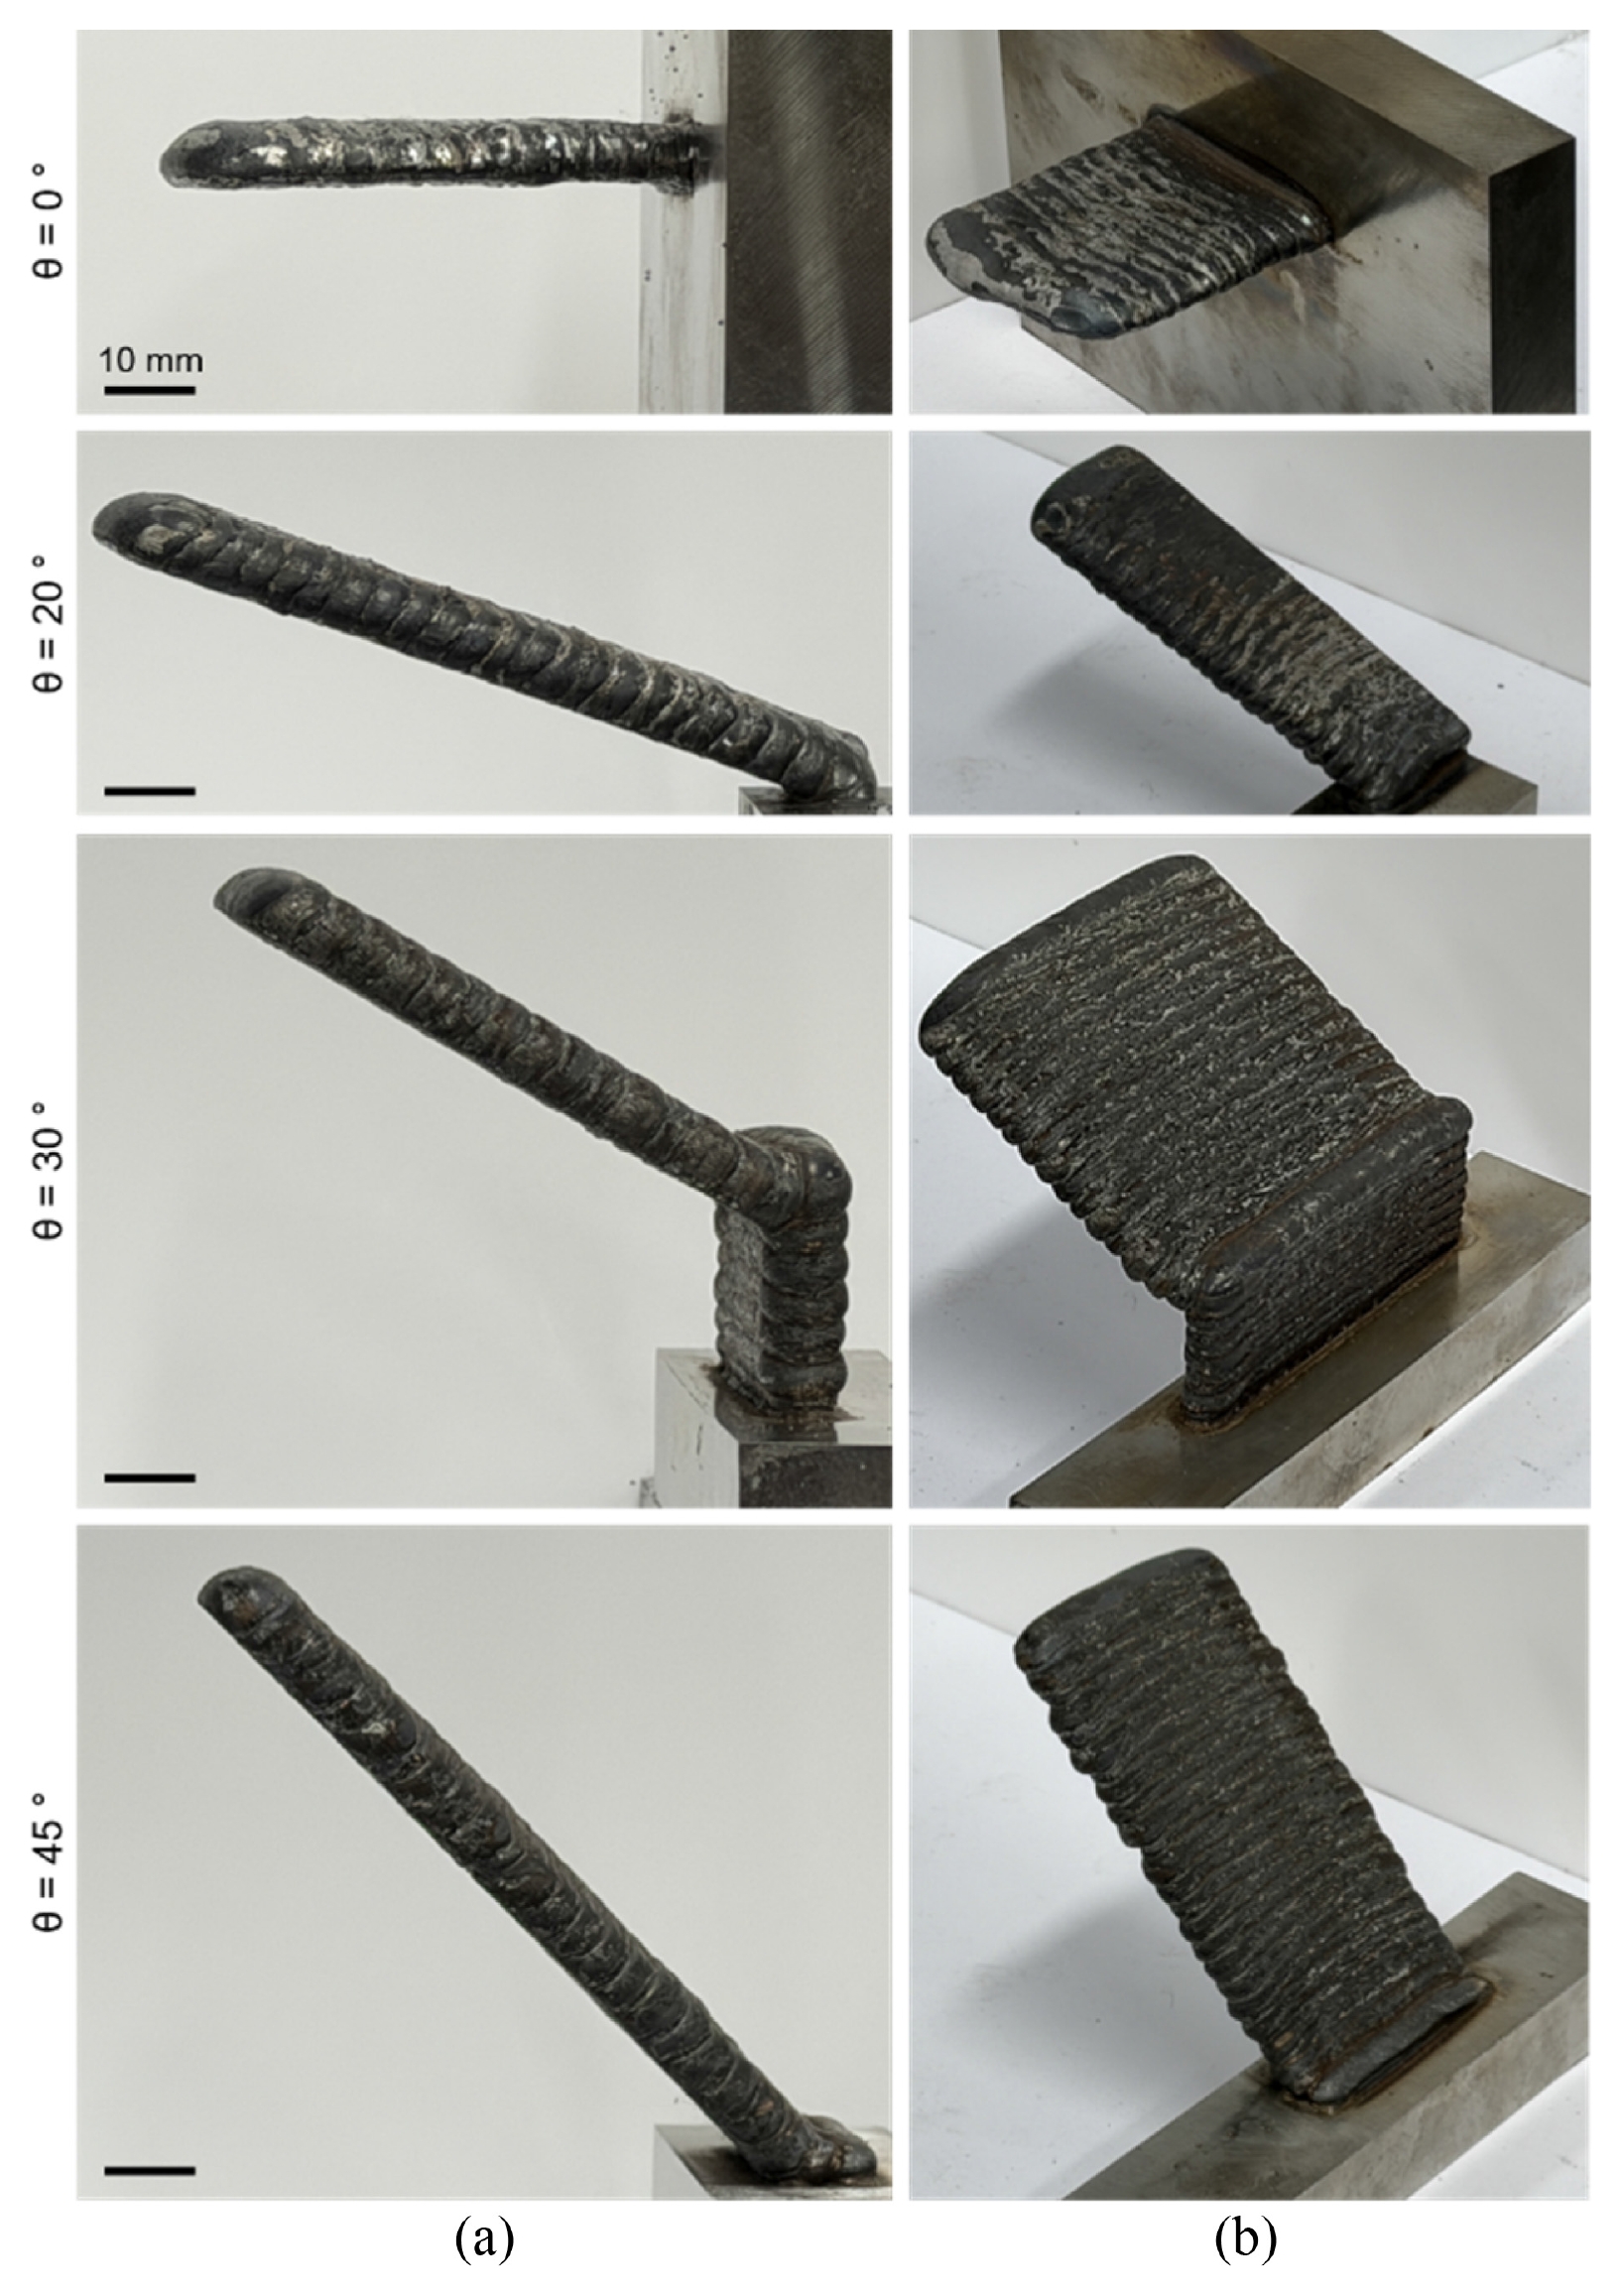
이와 동일한 적층 각도 조건에서 샌드 지지체를 적용하여 적층 실험을 수행한 결과를
Fig. 5에 나타내었다. 비교의 신뢰성을 확보하기 위해 샌드 지지체의 유무를 제외한 모든 공정 변수는
Fig. 4의 무지지체 조건과 동일하게 유지하였다. 샌드 지지체를 적용한 경우, 네 가지 적층 각도 조건 모두에서 비드 용락이나 형상 붕괴가 관찰되지 않았으며, 사전에 계획된 층수까지 적층이 중단 없이 완료되었다. 이는 샌드 지지체가 용융풀을 하부에서 물리적으로 지지함으로써, 응고가 완료되기 전까지 용융 금속이 의도된 위치에 유지될 수 있도록 지지체 단면을 따라 진행되면서 용융풀의 중력 방향 처짐이 효과적으로 억제되었고, 그 결과 적층물 하단부에 비교적 균일하고 안정적인 형상이 형성되었다. 이러한 결과는 3D 샌드 프린팅 지지체가 기존 WA-DED 공정에서 구현하기 어려운 저각 오버행 적층의 형상 안정성을 향상시키는 데 효과적인 보조 구조로 활용될 수 있음을 보여준다.
샌드 지지체 적용 여부가 오버행 적층물 하단부의 형상 품질에 미치는 영향을 정량적으로 평가하였다. 비교 조건으로는 θ = 45o 적층각을 선정하였다. 샌드 지지체를 적용하지 않은 경우, θ = 0o, 20o, 30o 조건에서는 비드 용락 및 형상 붕괴로 인해 정량 분석을 위한 시편 확보가 어려웠다. 반면 θ = 45o 조건에서는 샌드 지지체 없이도 토치 자세 보정을 통해 일부 층의 적층이 가능하였으므로, 지지체 적용 유무에 따른 비교가 가능한 조건으로 판단하였다.
샌드 지지체 미적용 조건에서는 적층 안정성을 최대한 확보하기 위해 토치 자세를 보정하였다. 구체적으로, 적층면을 샌드 평면 대비 45o로 기울인 상태에서 토치를 적층면과 평행하게 유지하여 중력에 의한 용융풀 처짐을 최소화하였다. 이는 샌드 지지체 적용 조건에서 사용된 토치 각도 70o보다 미적용 조건에 상대적으로 유리한 자세이다. 따라서 본 비교는 샌드 지지체가 없는 조건에 유리한 공정 조건을 부여한 상태에서 수행되었으며, 이를 통해 샌드 지지체 적용 효과를 보다 엄격하게 평가하고자 하였다.
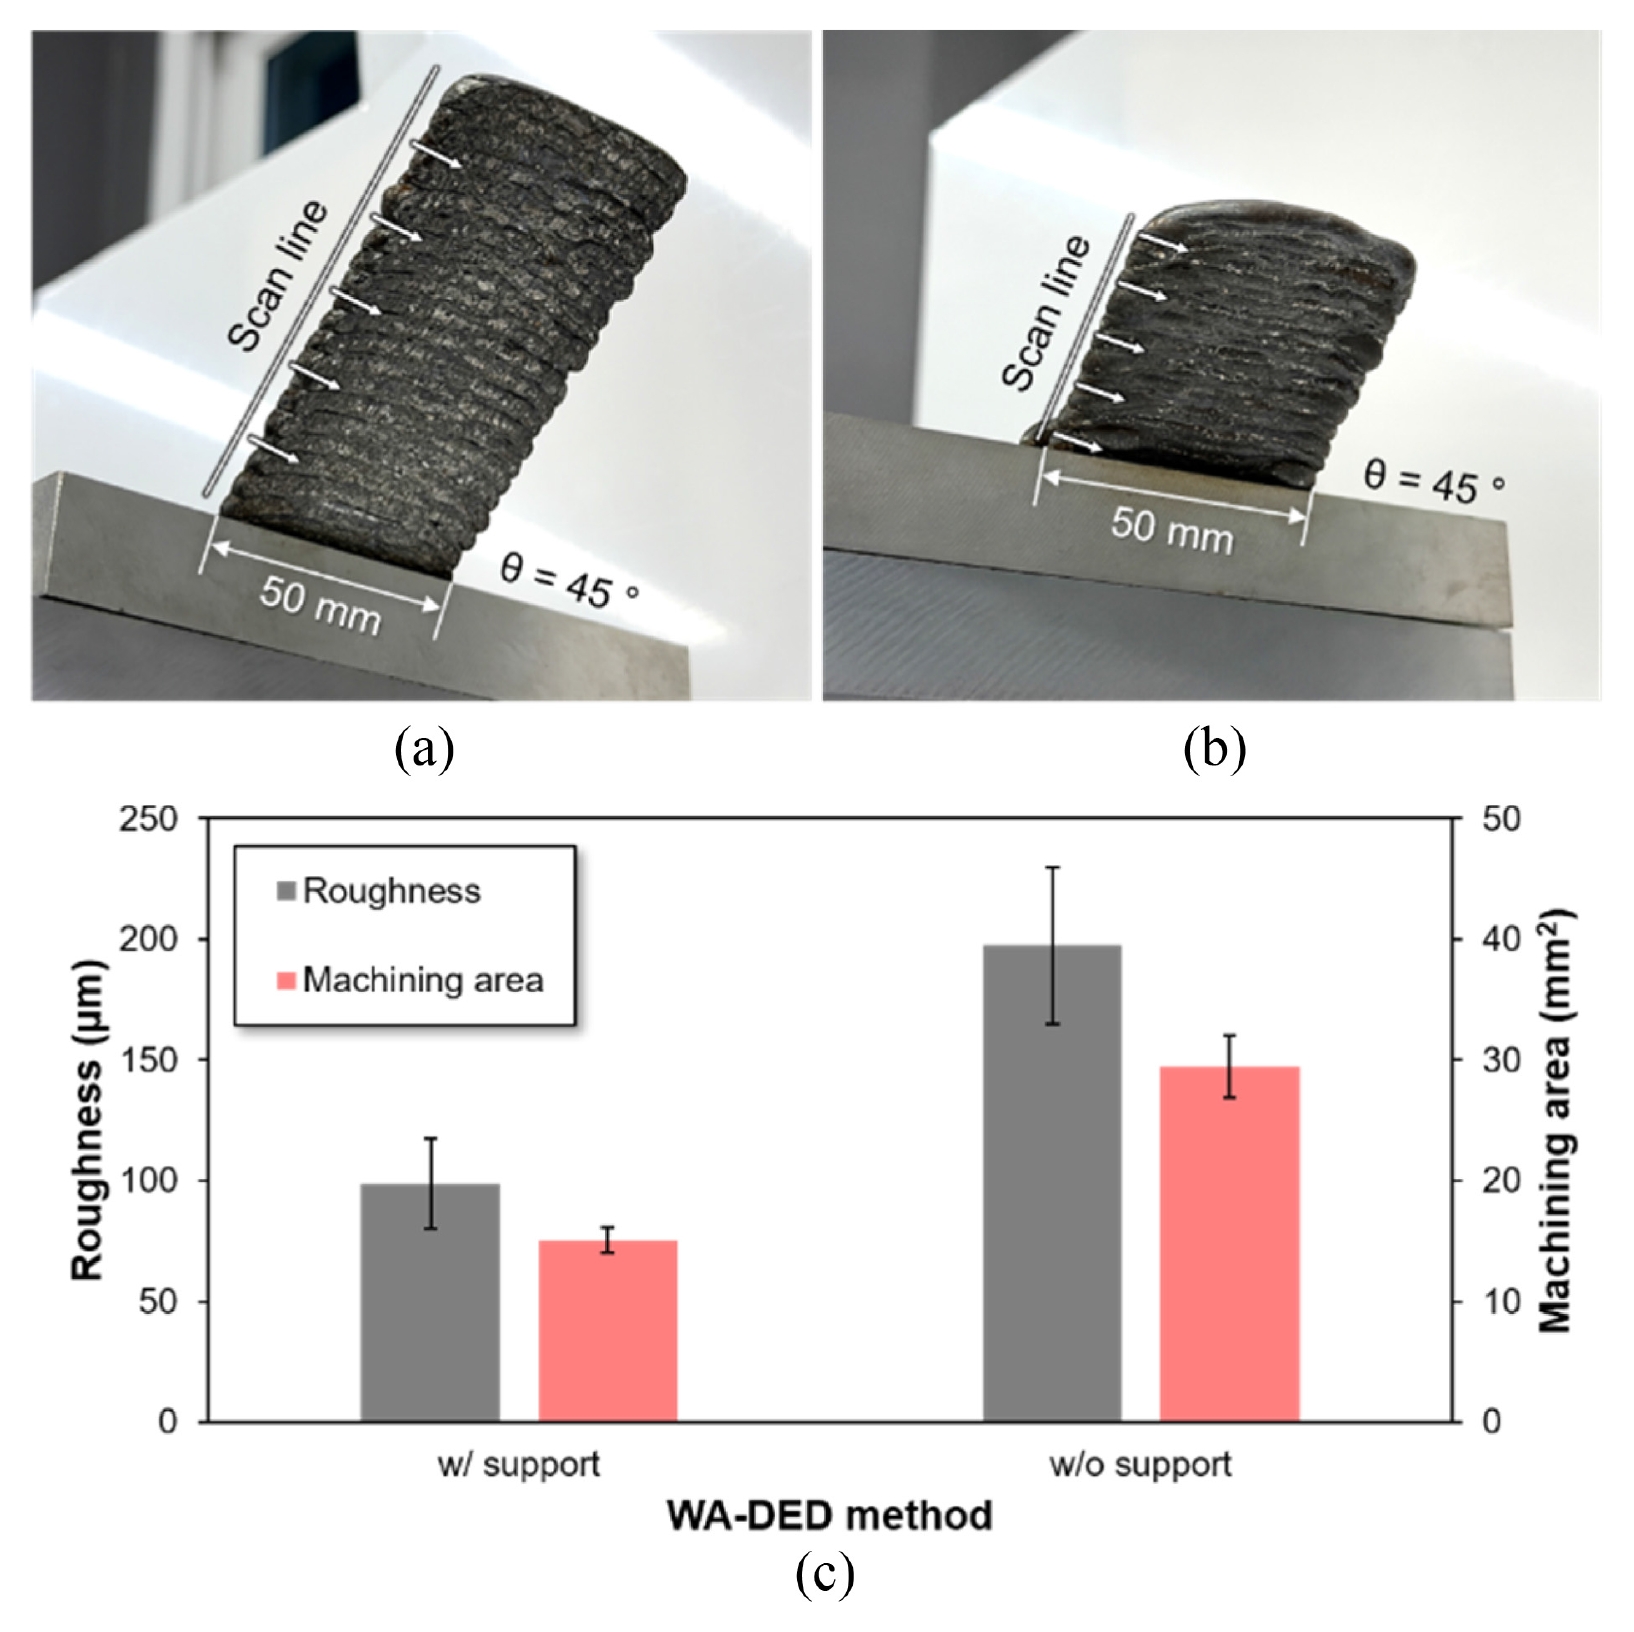
Fig. 6은 θ = 45
o 조건에서 샌드 지지체 적용 여부에 따른 적층물 하단부 형상, Ra 표면거칠기 및 Machining area 분석 결과를 나타낸다. 비드 프로파일 측정에는 레이저 비전 센서(Laser Vision Sensor)를 사용하였다. 적층 완료 후, 적층물 하단부를 대상으로 적층 진행 방향을 따라 4 mm 간격으로 총 10개 지점에서 단면 프로파일을 측정하였다. 취득된 프로파일을 바탕으로 하단부 표면 형상, Ra 표면거칠기 및 Machining Area를 산출하여 샌드 지지체 적용 여부에 따른 형상 안정성을 비교하였다.
본 연구에서 Ra 표면거칠기는 레이저 비전 센서로 측정된 하단부 비드 프로파일의 평균선으로부터 높이 편차의 절대값을 평균한 값으로 정의하였다. 이는 적층물 하단부의 국부적인 요철 및 표면 불균일성을 정량적으로 나타내는 지표이다. 또한 Machining Area는 후가공 시 제거되어야 하는 적층물 하단부의 잉여 단면적으로 정의하였다. WA-DED 적층물은 비드 중첩과 표면 불균일성으로 인해 일반적으로 후가공이 요구되며, 특히 오버행 구조에서는 중력 방향에 위치한 하단부의 표면 품질이 상대적으로 저하되기 쉽다. 따라서 본 연구에서는 측정된 하단부 비드 프로파일의 최소 높이를 기준선으로 설정하고, 해당 기준선으로부터 스캔된 프로파일까지의 면적을 계산하여 Machining Area로 산출하였다. 즉, Machining Area는 목표 형상을 확보하기 위해 후속 절삭가공에서 제거되어야 하는 하단부 재료량을 의미한다.
분석 결과, 샌드 지지체를 적용하지 않은 조건에서는 하단부 비드 형상이 불균일하게 형성되었으며, 용융풀 처짐에 따른 국부적인 돌출 및 형상 편차가 뚜렷하게 나타났다. 반면 샌드 지지체를 적용한 경우에는 비드 하단부가 비교적 균일하게 유지되었으며, 하단부 형상 편차가 감소하였다. 정량 분석 결과, 샌드 지지체 적용 조건의 Ra는 98.9 μm로 측정된 반면, 미적용 조건의 Ra는 197.4 μm로 나타났다. 이는 샌드 지지체 미적용 조건의 표면거칠기가 적용 조건 대비 약 2배 크게 나타난 결과이며, 샌드 지지체가 용융풀의 처짐과 국부적인 비드 붕괴를 억제하여 하단부 표면 품질을 향상시켰음을 의미한다.
Machining Area 분석에서도 동일한 경향이 확인되었다. 총 10개 측정 지점에서 산출한 Machining Area의 평균값은 샌드 지지체 적용 조건에서 15.1 mm2, 미적용 조건에서 29.4 mm2로 나타났다. 미적용 조건의 Machining Area는 적용 조건 대비 약 2배 크게 측정되었으며, 이는 동일한 최종 형상을 확보하기 위해 제거해야 하는 후가공량이 샌드 지지체 미적용 조건에서 현저히 증가함을 의미한다. 따라서 샌드 지지체는 적층 중 용융풀을 물리적으로 지지하여 하단부 형상 붕괴를 억제할 뿐만 아니라, 후속 절삭가공에 필요한 가공 여유량을 줄이는 데에도 효과적인 것으로 판단된다.
이상의 결과로부터, 샌드 지지체 기반 WA-DED 공정은 저각 오버행 적층물의 하단부 형상 안정성 및 표면 품질을 향상시키는 데 효과적임을 확인하였다. 또한 Ra와 Machining Area의 감소는 샌드 지지체 적용이 단순히 적층 성공 여부를 개선하는 수준을 넘어, 적층 후 가공 부담을 저감하고 적층-후가공 통합 공정의 효율을 향상시킬 수 있음을 보여준다.
3.3 샌드 지지체를 적용한 적층물의 경도 분석
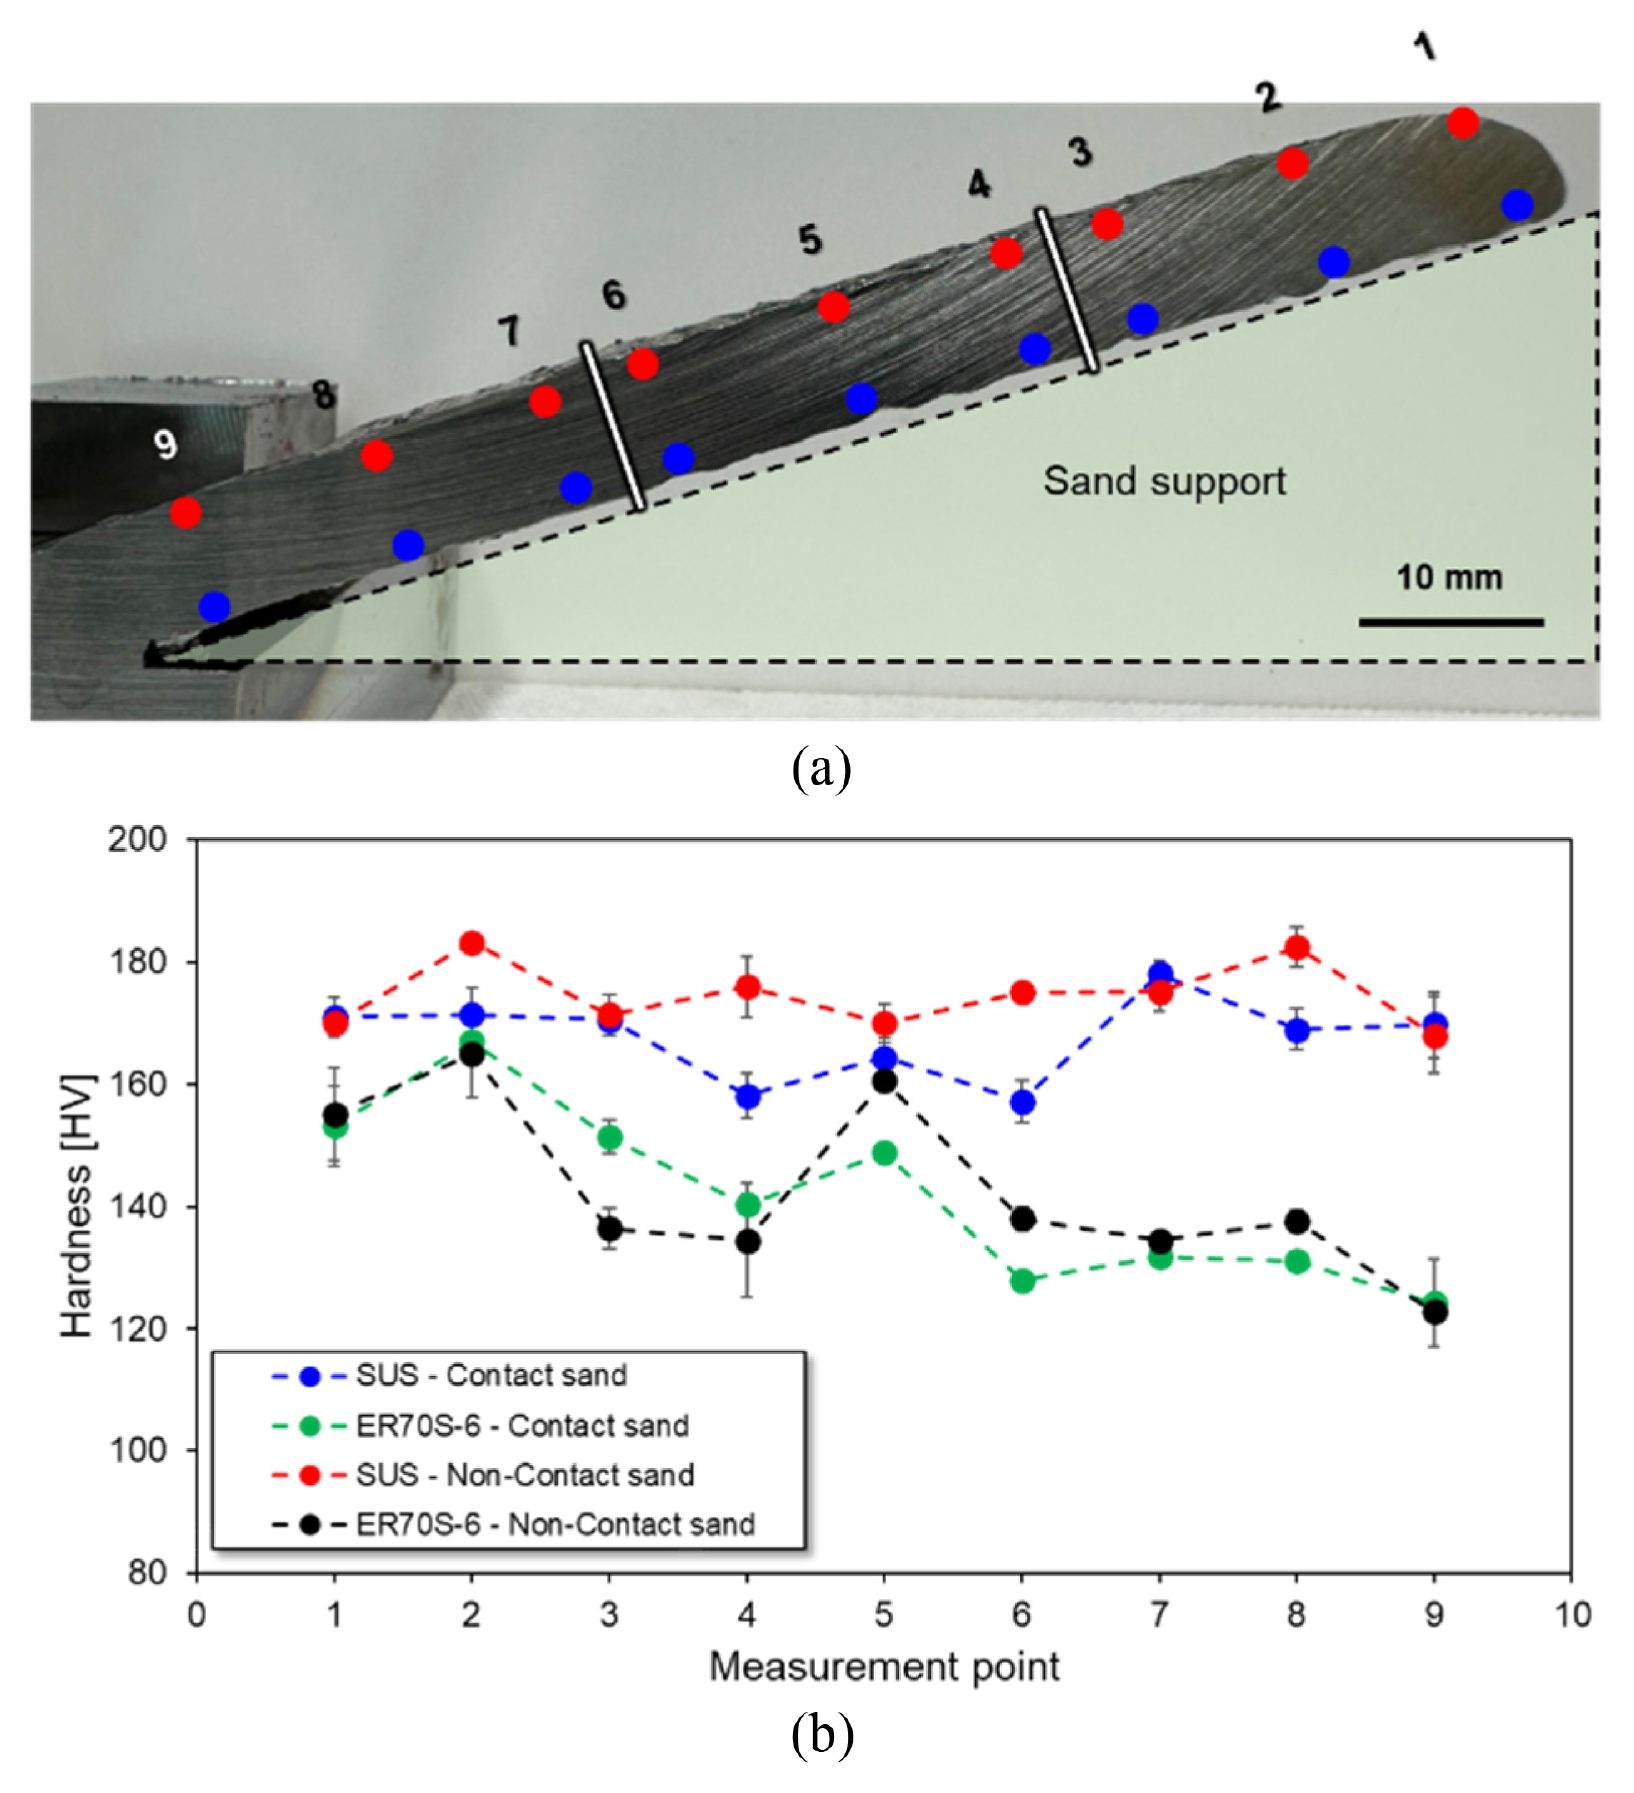
샌드 지지체가 형상 정밀도 및 적층 가능성에 미치는 효과는 앞서 확인되었으나, 산업 적용 가능성을 평가하기 위해서는 기계적 특성에 미치는 영향에 대한 검증이 필요하다. 특히 샌드 지지체는 적층 중 용융풀 및 고온 적층물과 직접 접촉하므로, 비금속 개재물 형성 또는 냉각 거동 변화에 따른 기계적 특성 변화 가능성이 존재한다. 구체적으로, 실리카(SiO2) 입자의 혼입에 따른 취성화, 도형제에 포함된 ZrO2 성분의 영향, 접촉부와 비접촉부 간 냉각 조건 차이에 따른 미세조직 및 경도 차이가 예상된다. 이를 검증하기 위해 적층물을 샌드 접촉부와 비접촉부로 구분하고, 적층 방향을 따라 상·중·하 3개 영역에서 비커스 경도 시험을 수행하였다. 각 영역에서 접촉부와 비접촉부 각각 3개 지점을 선정하고, 각 지점에서 3회의 압입을 수행하여 평균값을 대표 경도로 산출하였다. 이에 따라 시편당 총 54회의 경도 측정이 수행되었다.
Fig. 7은 SUS316L과 ER70S-6 적층물의 경도 분포를 나타낸다. SUS316L의 경우 약 160–180 HV 범위의 경도를 보였으며, 접촉부와 비접촉부 간 유의한 차이는 관찰되지 않았다. 이는 기존 CMT-WA-DED 공정 및 어닐링 소재의 보고값과 유사한 결과이다. ER70S-6 또한 전 영역에서 균일한 경도 분포를 나타냈으며, 접촉 여부에 따른 차이는 확인되지 않았다. 특히 샌드 지지체와 직접 접촉한 하부 영역에서도 경도 저하가 나타나지 않아, 지지체 접촉에 따른 샌드의 직접적인 영향이 제한적임을 확인할 수 있었다. 이는 샌드 지지체가 용융풀을 물리적으로 지지하더라도, 적층물의 경도 변화나 열적 특성 변화에는 큰 영향을 미치지 않았음을 의미한다. 결과적으로, 두 소재 모두에서 샌드 지지체와의 접촉은 적층물의 경도에 유의한 영향을 미치지 않았으며, 본 하이브리드 공정이 기존 WA-DED 공정 대비 기계적 특성을 저해하지 않음을 확인하였다.
3.4 곡면 샌드 지지체를 이용한 아치형 오버행 적층
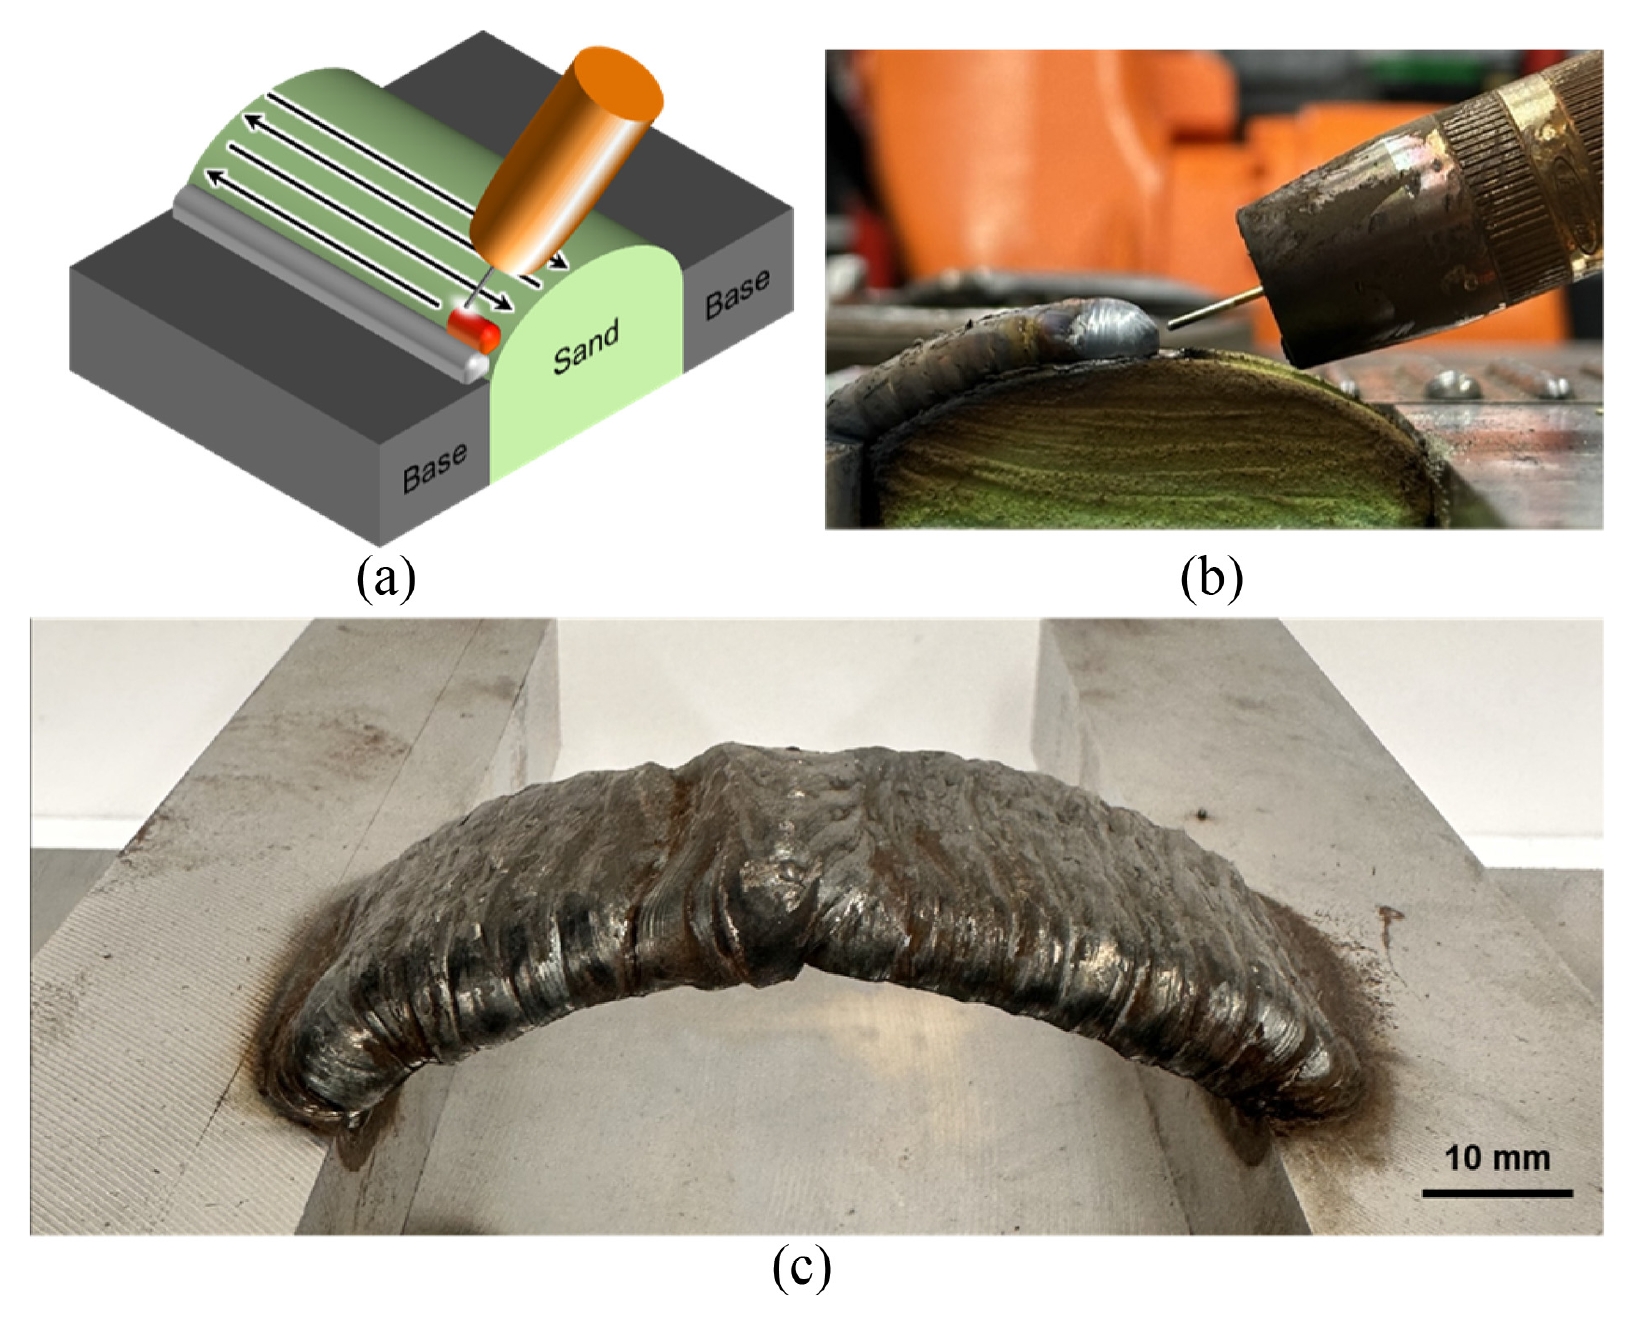
Fig. 8은 본 연구에서 제안한 3D 샌드 프린팅 지지체 기반 WA-DED 하이브리드 공정을 이용하여, 두 개의 분리된 샌드 지지체 사이를 연결하는 아치형 브릿지 구조를 적층한 결과를 나타낸다. 본 실험은 단순한 직선 경사 오버행을 넘어, 적층 경로의 곡률이 연속적으로 변화하는 곡면 오버행 구조에 대해 제안 공정의 적용 가능성을 검증하기 위해 수행되었다. 아치형 브릿지 구조는 적층 초기와 말단부에서 낮은 경사각을 포함하며, 중앙부로 갈수록 적층 방향과 지지면의 관계가 지속적으로 변화하는 특징을 가진다. 따라서 기존 WA-DED 공정에서는 중력에 의한 용융풀 처짐과 비드 붕괴로 인해 안정적인 형상 구현이 매우 어려운 구조에 해당한다.
본 실험에서는 아치 형상에 대응하도록 곡면 샌드 지지체를 제작하고, 해당 지지체 표면을 따라 WA-DED 적층을 수행하였다. 샌드 지지체는 적층 중 용융풀을 하부에서 물리적으로 지지하여, 응고가 완료되기 전 용융 금속이 중력 방향으로 흘러내리는 것을 억제하였다. 또한 곡률이 변화하는 구간에서도 지지체가 연속적인 지지면을 제공함으로써, 비드가 의도된 경로를 따라 안정적으로 누적될 수 있도록 하였다. 그 결과, 두 개의 분리된 샌드 지지체 사이를 연결하는 아치형 금속 구조물이 중단 없이 성공적으로 형성되었다.
Fig. 8의 적층 결과에서 확인할 수 있듯이, 제작된 아치형 브릿지 구조는 전체 곡면 경로를 따라 연속적인 비드 형상을 유지하였으며, 저각 오버행 구간에서도 비드의 심각한 처짐이나 형상 붕괴는 관찰되지 않았다. 특히 구조물 하단부는 샌드 지지체의 곡면 형상을 따라 형성되어, 지지체가 곡면 적층에서 형상 가이드 역할을 동시에 수행할 수 있음을 보여준다. 이는 샌드 지지체가 단순히 용융풀을 지지하는 보조 구조에 그치지 않고, 복잡한 3차원 경로에서 적층 형상을 제어하는 물리적 기준면으로 활용될 수 있음을 의미한다.
따라서 본 결과는 3D 샌드 프린팅 지지체 기반 WA-DED 하이브리드 공정이 기존 공정으로 구현하기 어려운 저각 오버행 및 곡면 구조의 직접 적층에 효과적으로 적용될 수 있음을 실험적으로 입증한다. 또한 본 공정은 향후 곡면, 오버행 및 내부 공동을 포함하는 복잡 형상 금속 부품 제작으로 확장될 수 있는 가능성을 보여준다. 샌드 지지체의 형상 자유도를 활용하면 다양한 3차원 적층 경로에 맞춤형 지지면을 제공할 수 있다.
4. 결론
샌드 지지체의 적용은 WA-DED 공정에서 저각 적층 한계를 본질적으로 확장시키는 것으로 확인되었다. 지지체가 없는 조건에서는 모든 각도에서 비드의 형상 붕괴 및 용락으로 인해 적층이 불가능했으며, 이는 토치 자세 제어만으로는 극복하기 어려운 공정적 한계로 나타났다. 반면, 샌드 지지체를 적용한 경우 동일한 각도 조건에서도 비드의 처짐없이 안정적인 형상으로 적층이 가능하였다. 정량적으로, θ = 45 o 조건에서 샌드 지지체를 사용한 공정에서는 계획한 층 수 45층만큼 쌓았지만 샌드 지지체를 사용하지 않은 공정에서는 26층으로 계획한 층 수만큼 쌓지 못했다. Machining Area는 약 49% 감소하여 가공 여유량이 효과적으로 저감되었다. 이는 샌드 지지체가 적층 가능 영역의 확장과 후공정 부담 감소를 동시에 달성함을 의미한다. 또한 샌드 접촉부와 비접촉부 간 경도 차이가 관찰되지 않아, 본 공정이 형상적 이점을 확보하면서도 기계적 특성을 저해하지 않음을 확인하였다. 이는 샌드-적층물 간 야금학적 반응이 발생하지 않았음을 시사하며, 본 공정이 성능 저하 없이 적용 가능한 유효한 공정 전략임을 뒷받침한다.
이는 본 공정이 단순한 직선형 경사 구조에 국한되지 않고, 임의의 3차원 곡면 형상에 대해 적용 가능하며, 곡면, 오버행, 내부 공동을 동시에 포함하는 고부가가치 부품으로 확장될 수 있음을 시사한다[
11]. 대표적으로 임펠러, 프로펠러, 터빈 블레이드와 같이 복잡한 3차원 곡면과 오버행 구조를 갖는 회전체 부품은 본 하이브리드 공정의 직접적인 적용 대상으로 판단된다. 특히, 3D 샌드 프린팅 기반 지지체를 활용한 WA-DED 공정은 이러한 형상의 안정적인 적층을 가능하게 할 것으로 기대된다.
FOOTNOTES
-
ACKNOWLEDGEMENT
이 연구는 2023년도 정부(산업통상자원부)의 재원으로 한국산업기술진흥원의 지원을 받아 수행된 연구이며(RS-2023-KI002700, 우주항공/소형원전/방위산업 특화 적층제조기술 혁신 얼라이언스 구축, 중견기업-지역 혁신 얼라이언스 지원사업), 2026년도 교육부의 재원으로 한국기초과학지원연구원 국가연구시설장비진흥센터의 지원을 받아 수행된 연구임(IRIS NO. RS-2026-25539771).
Fig. 1Process system for the sand-printing-hybrid wire arc DED process. (a) Sand 3D printing machine, (b) Wire arc DED system, (c) Experimental setup of the sand-printing-hybrid wire arc DED process, and (d) Conceptual design of the process
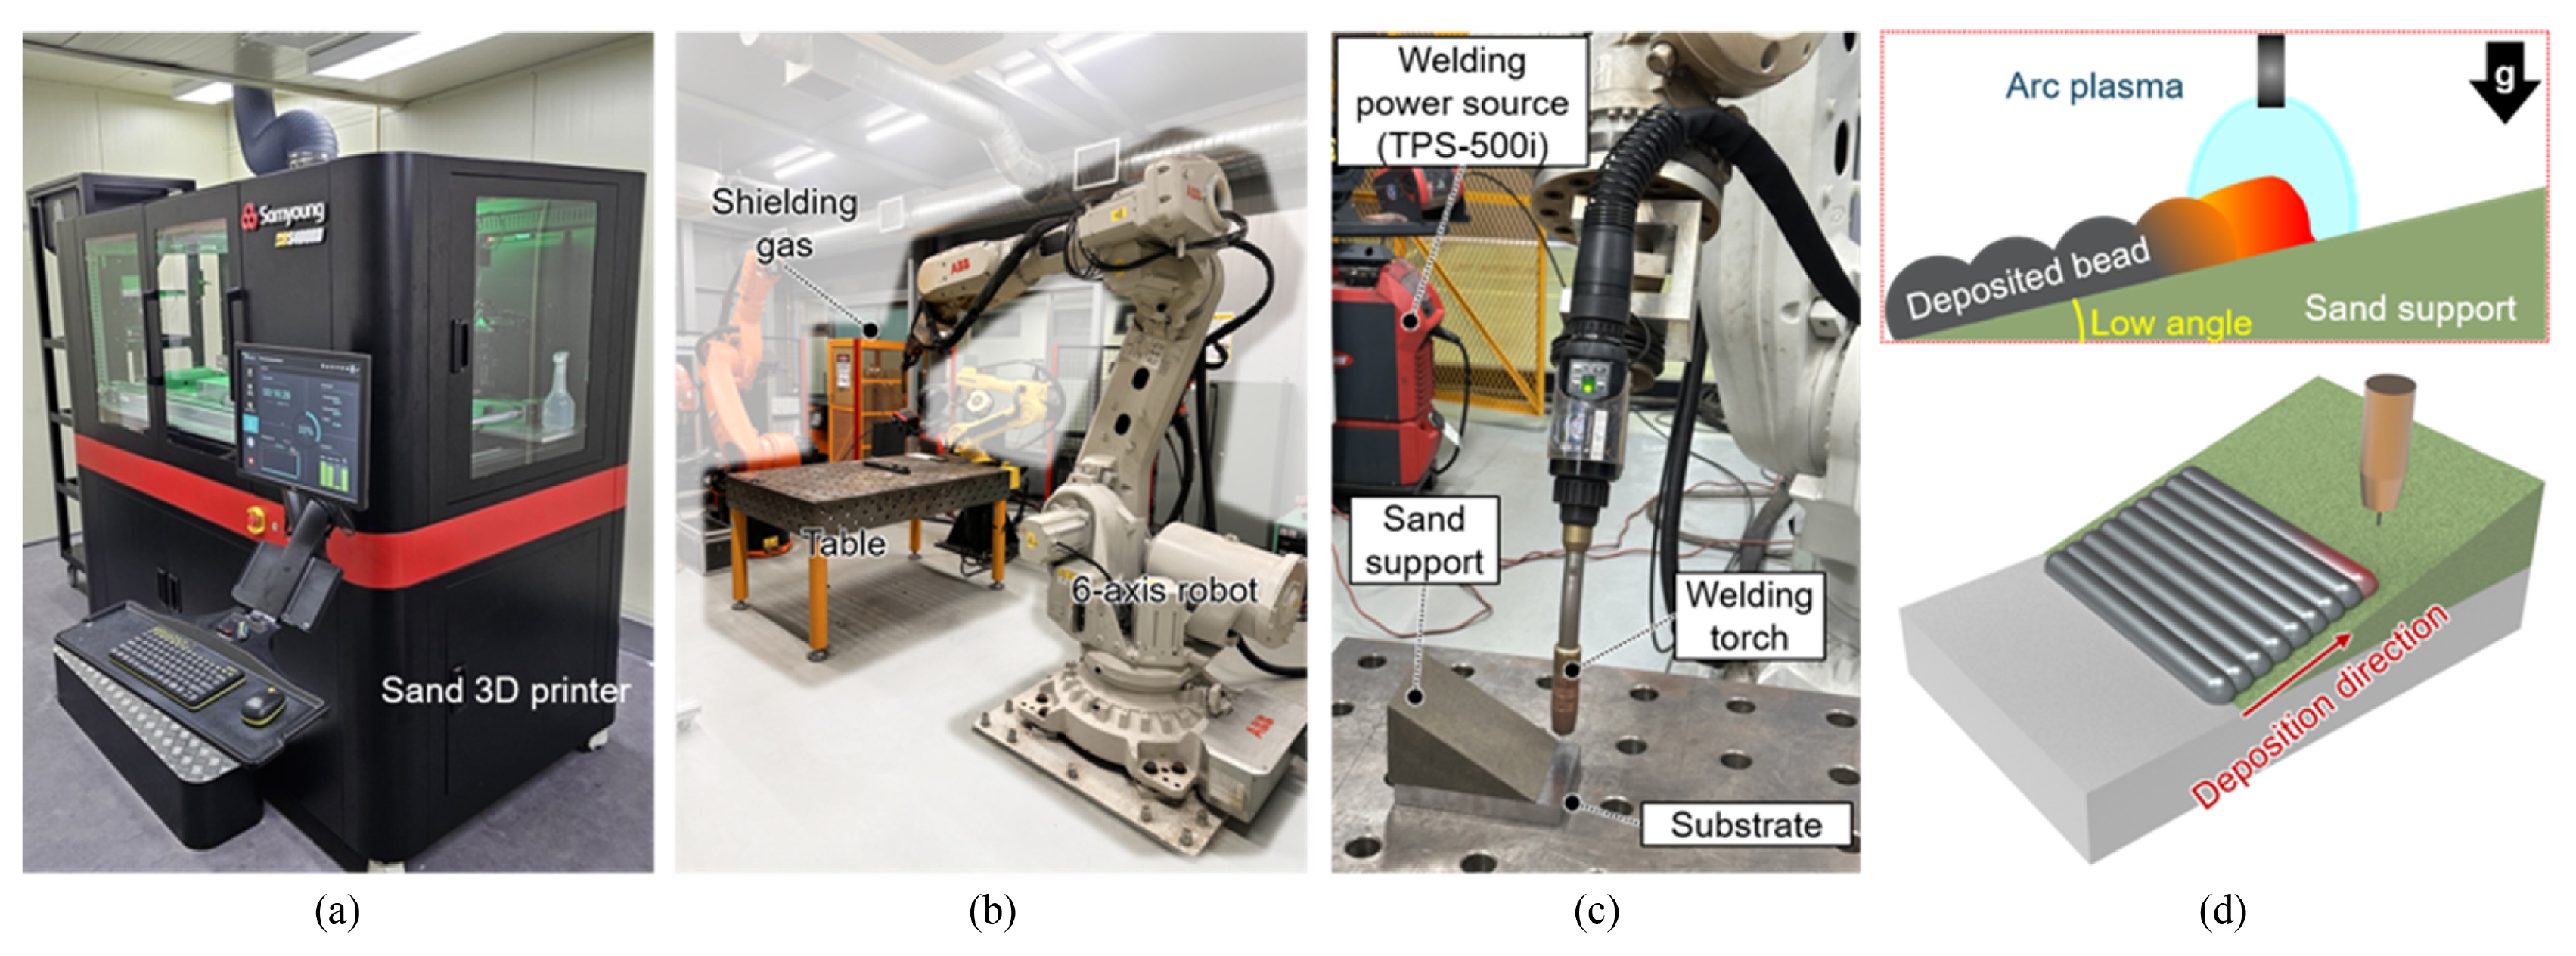
Fig. 2Surface condition of the deposited structure and refractory coating process. (a) Support damage and surface condition of the deposited structure after deposition on the fabricated sand support, (b) Surface coating process of the sand support
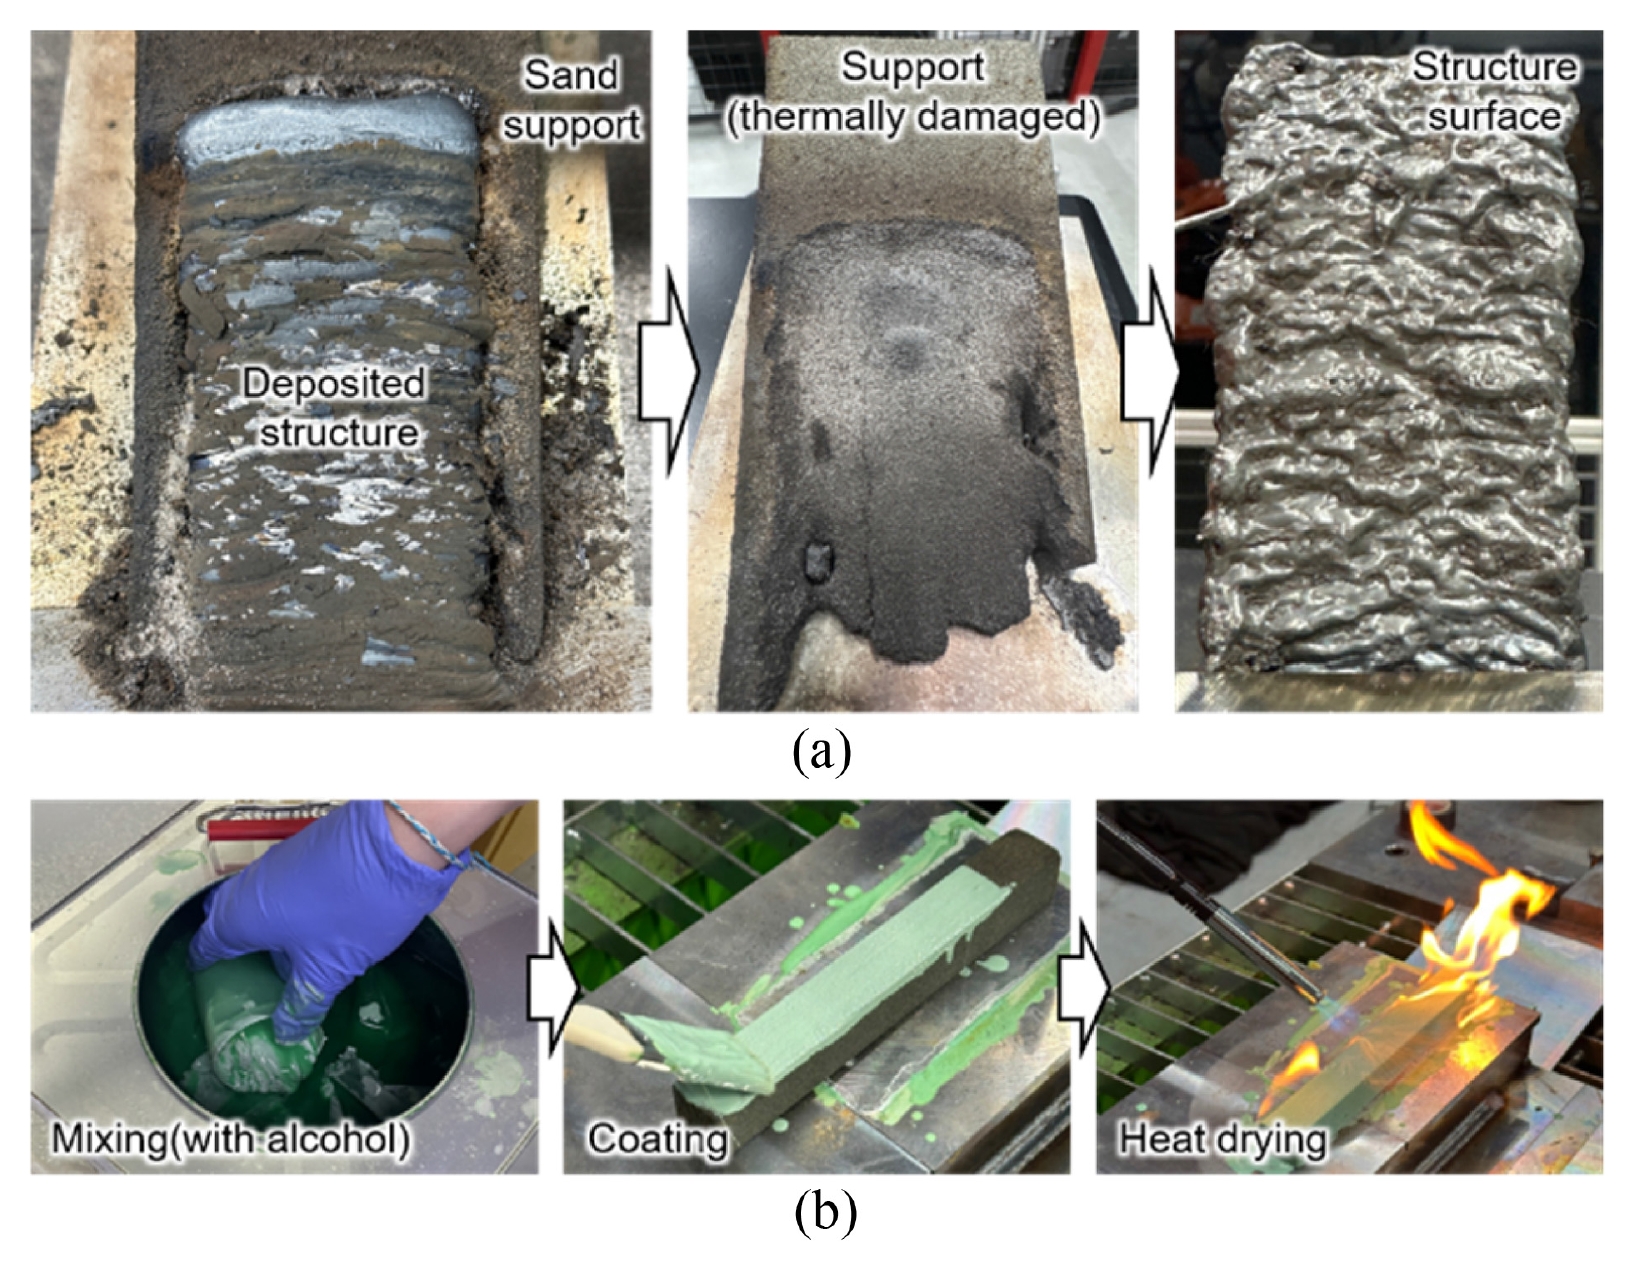
Fig. 3WA-DED experiments using coated sand supports under different support angles. (a) Horizontal deposition condition (θ = 0°), (b) Inclined deposition condition (0 < θ < 90°), (c) Definition of the overlap gap and CTWD, (d) Experimental setup for the θ = 0° condition, and (e) Experimental setup for the inclined condition
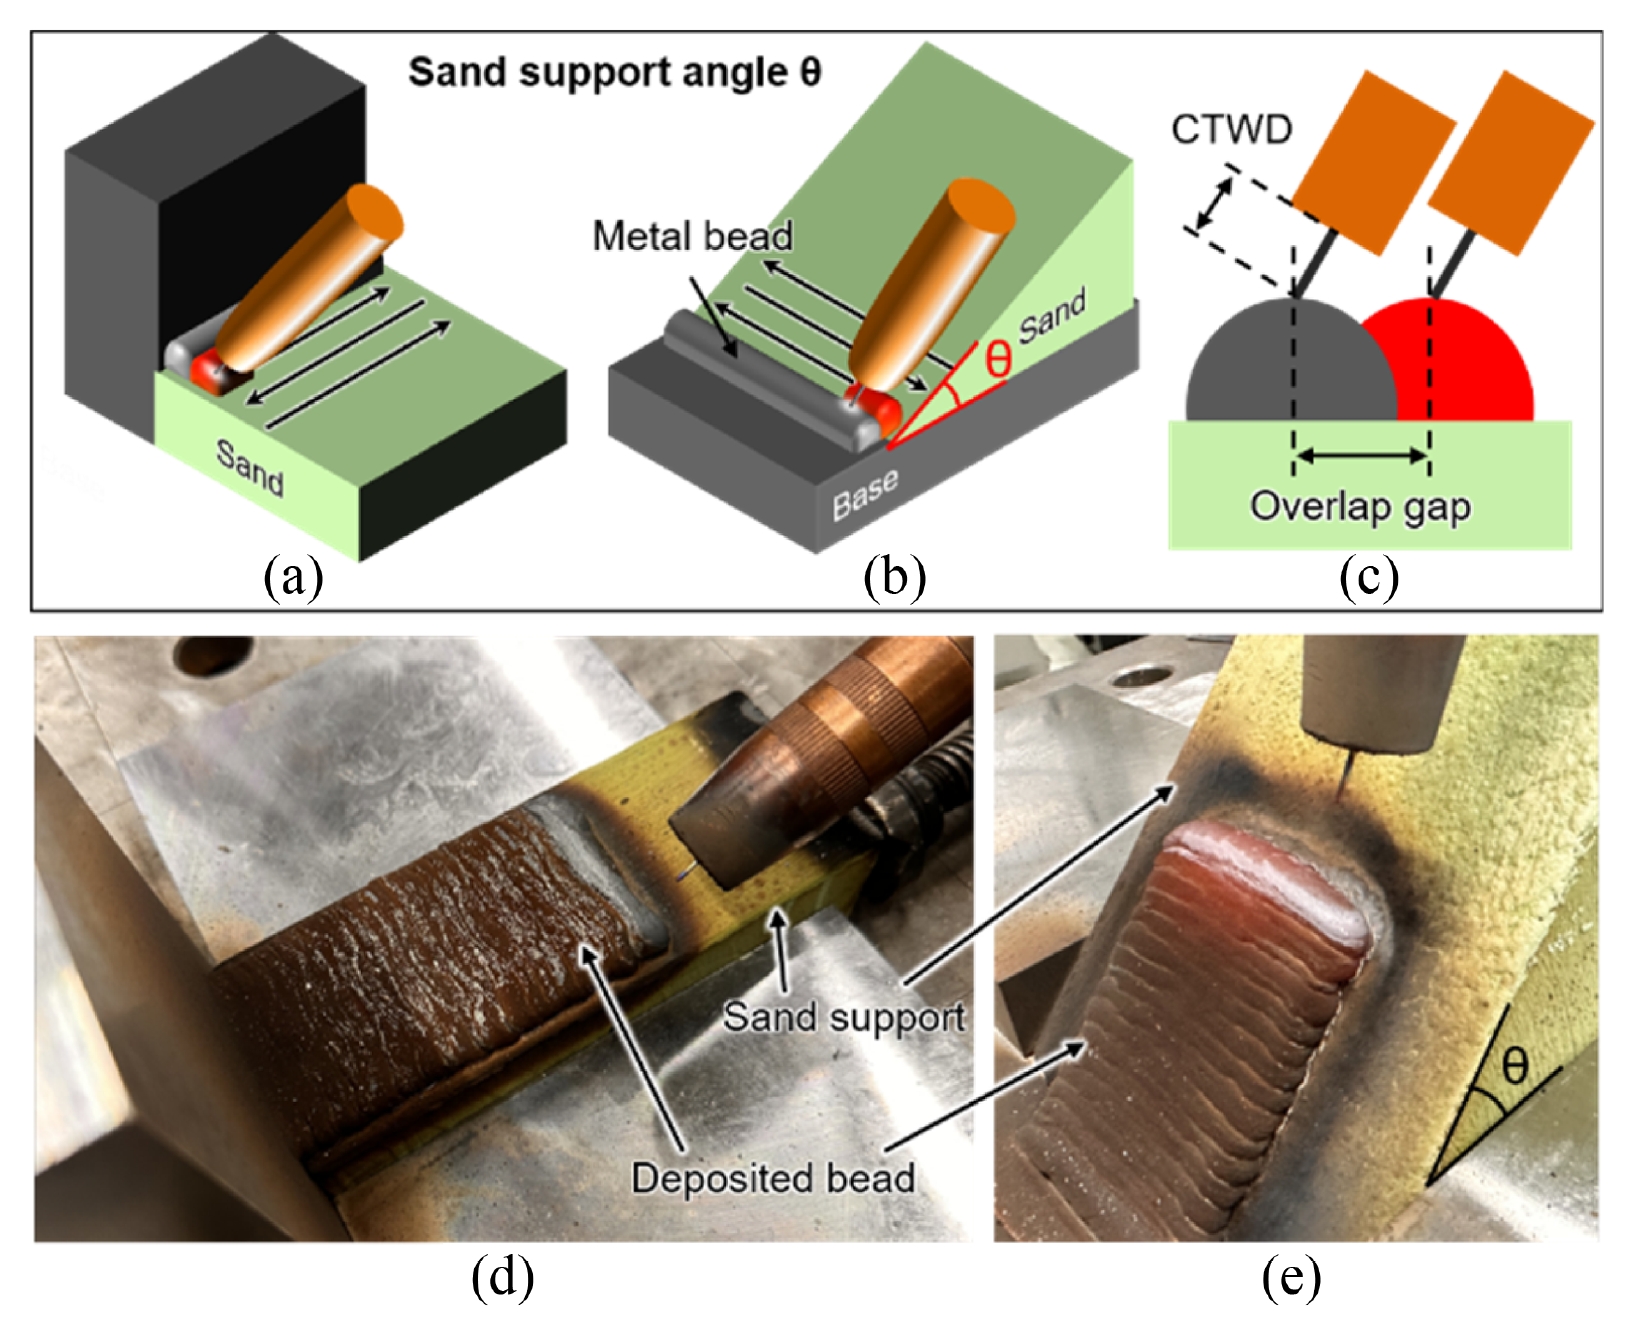
Fig. 4Deposition results of low-angle overhang structures fabricated without sand supports. (a) 0°, (b) 20°, (c) 30°, and (d) 45° overhang structures
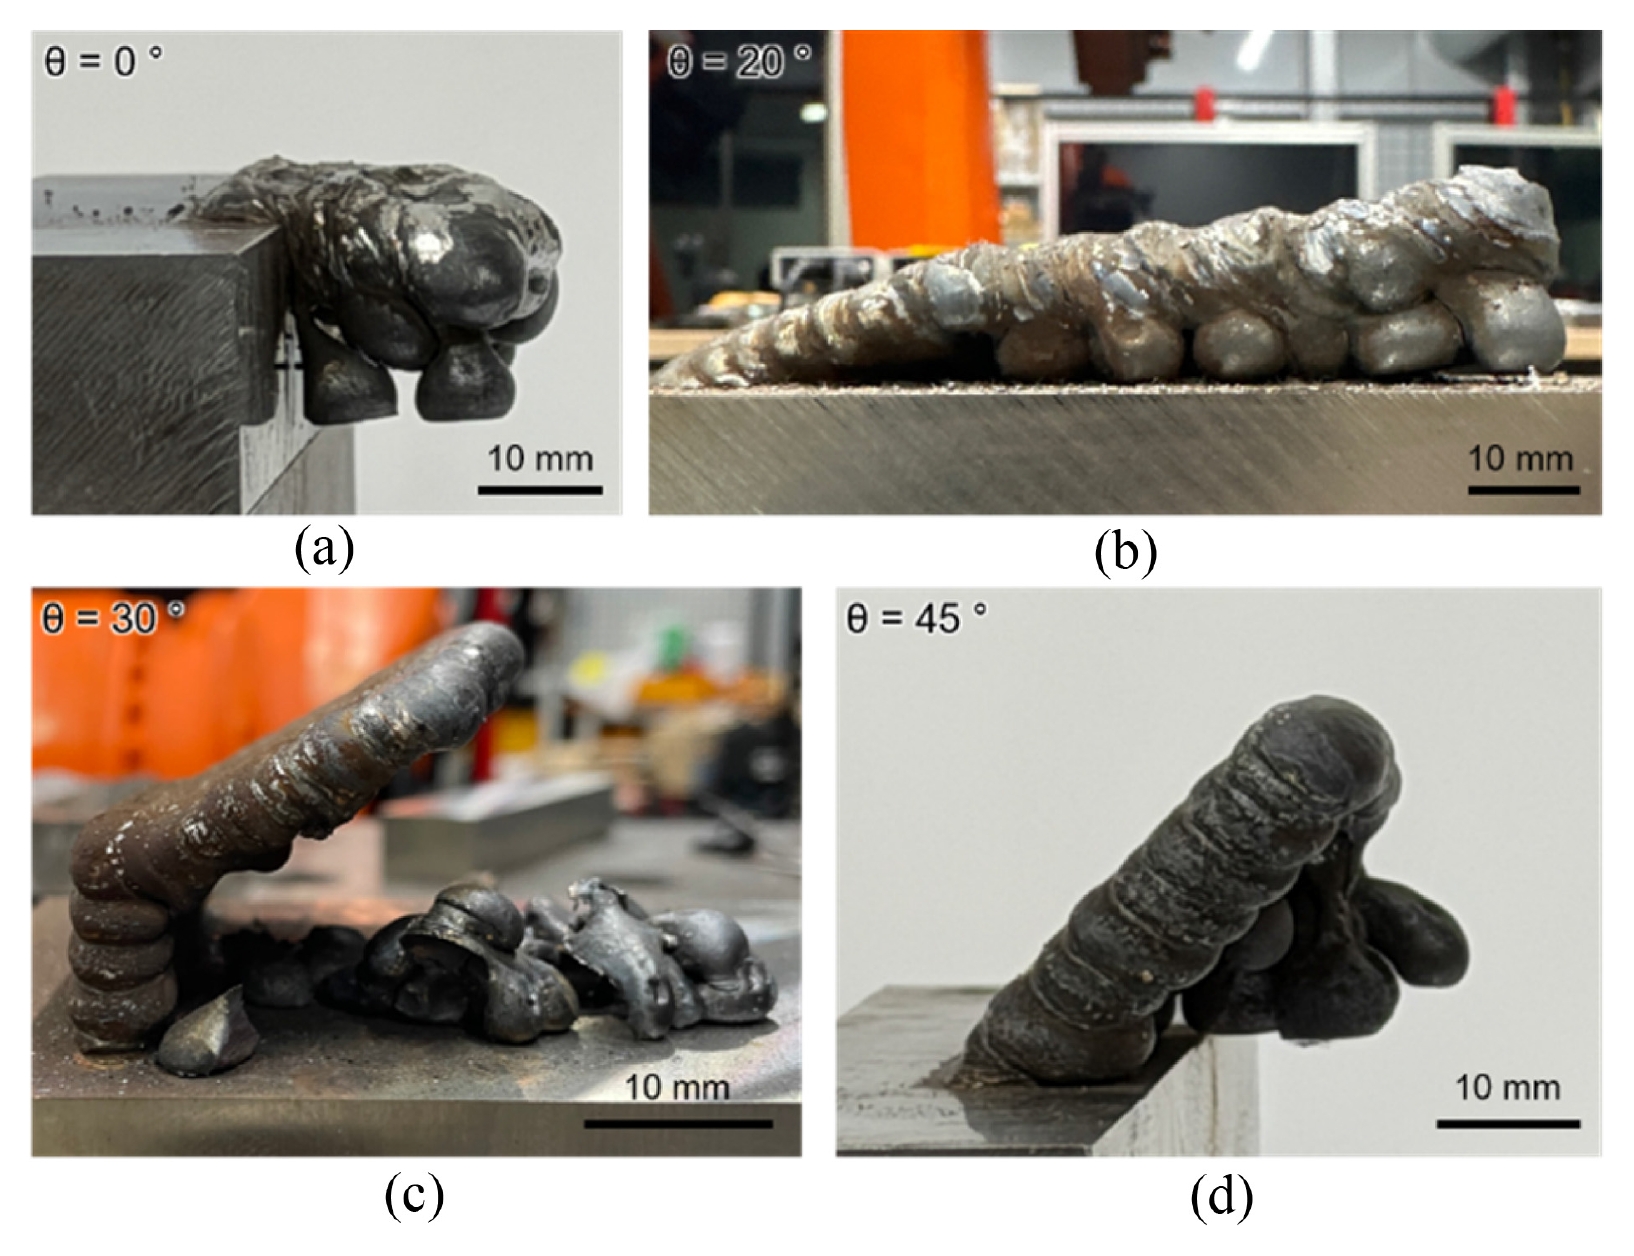
Fig. 5Overhang deposition results at different inclination angles (θ = 0°, 20°, 30°, and 45°). (a) Side-view images of the deposited overhang structures, (b) Diagonal top-view images showing the surface morphology and overall bead formation at each deposition angle
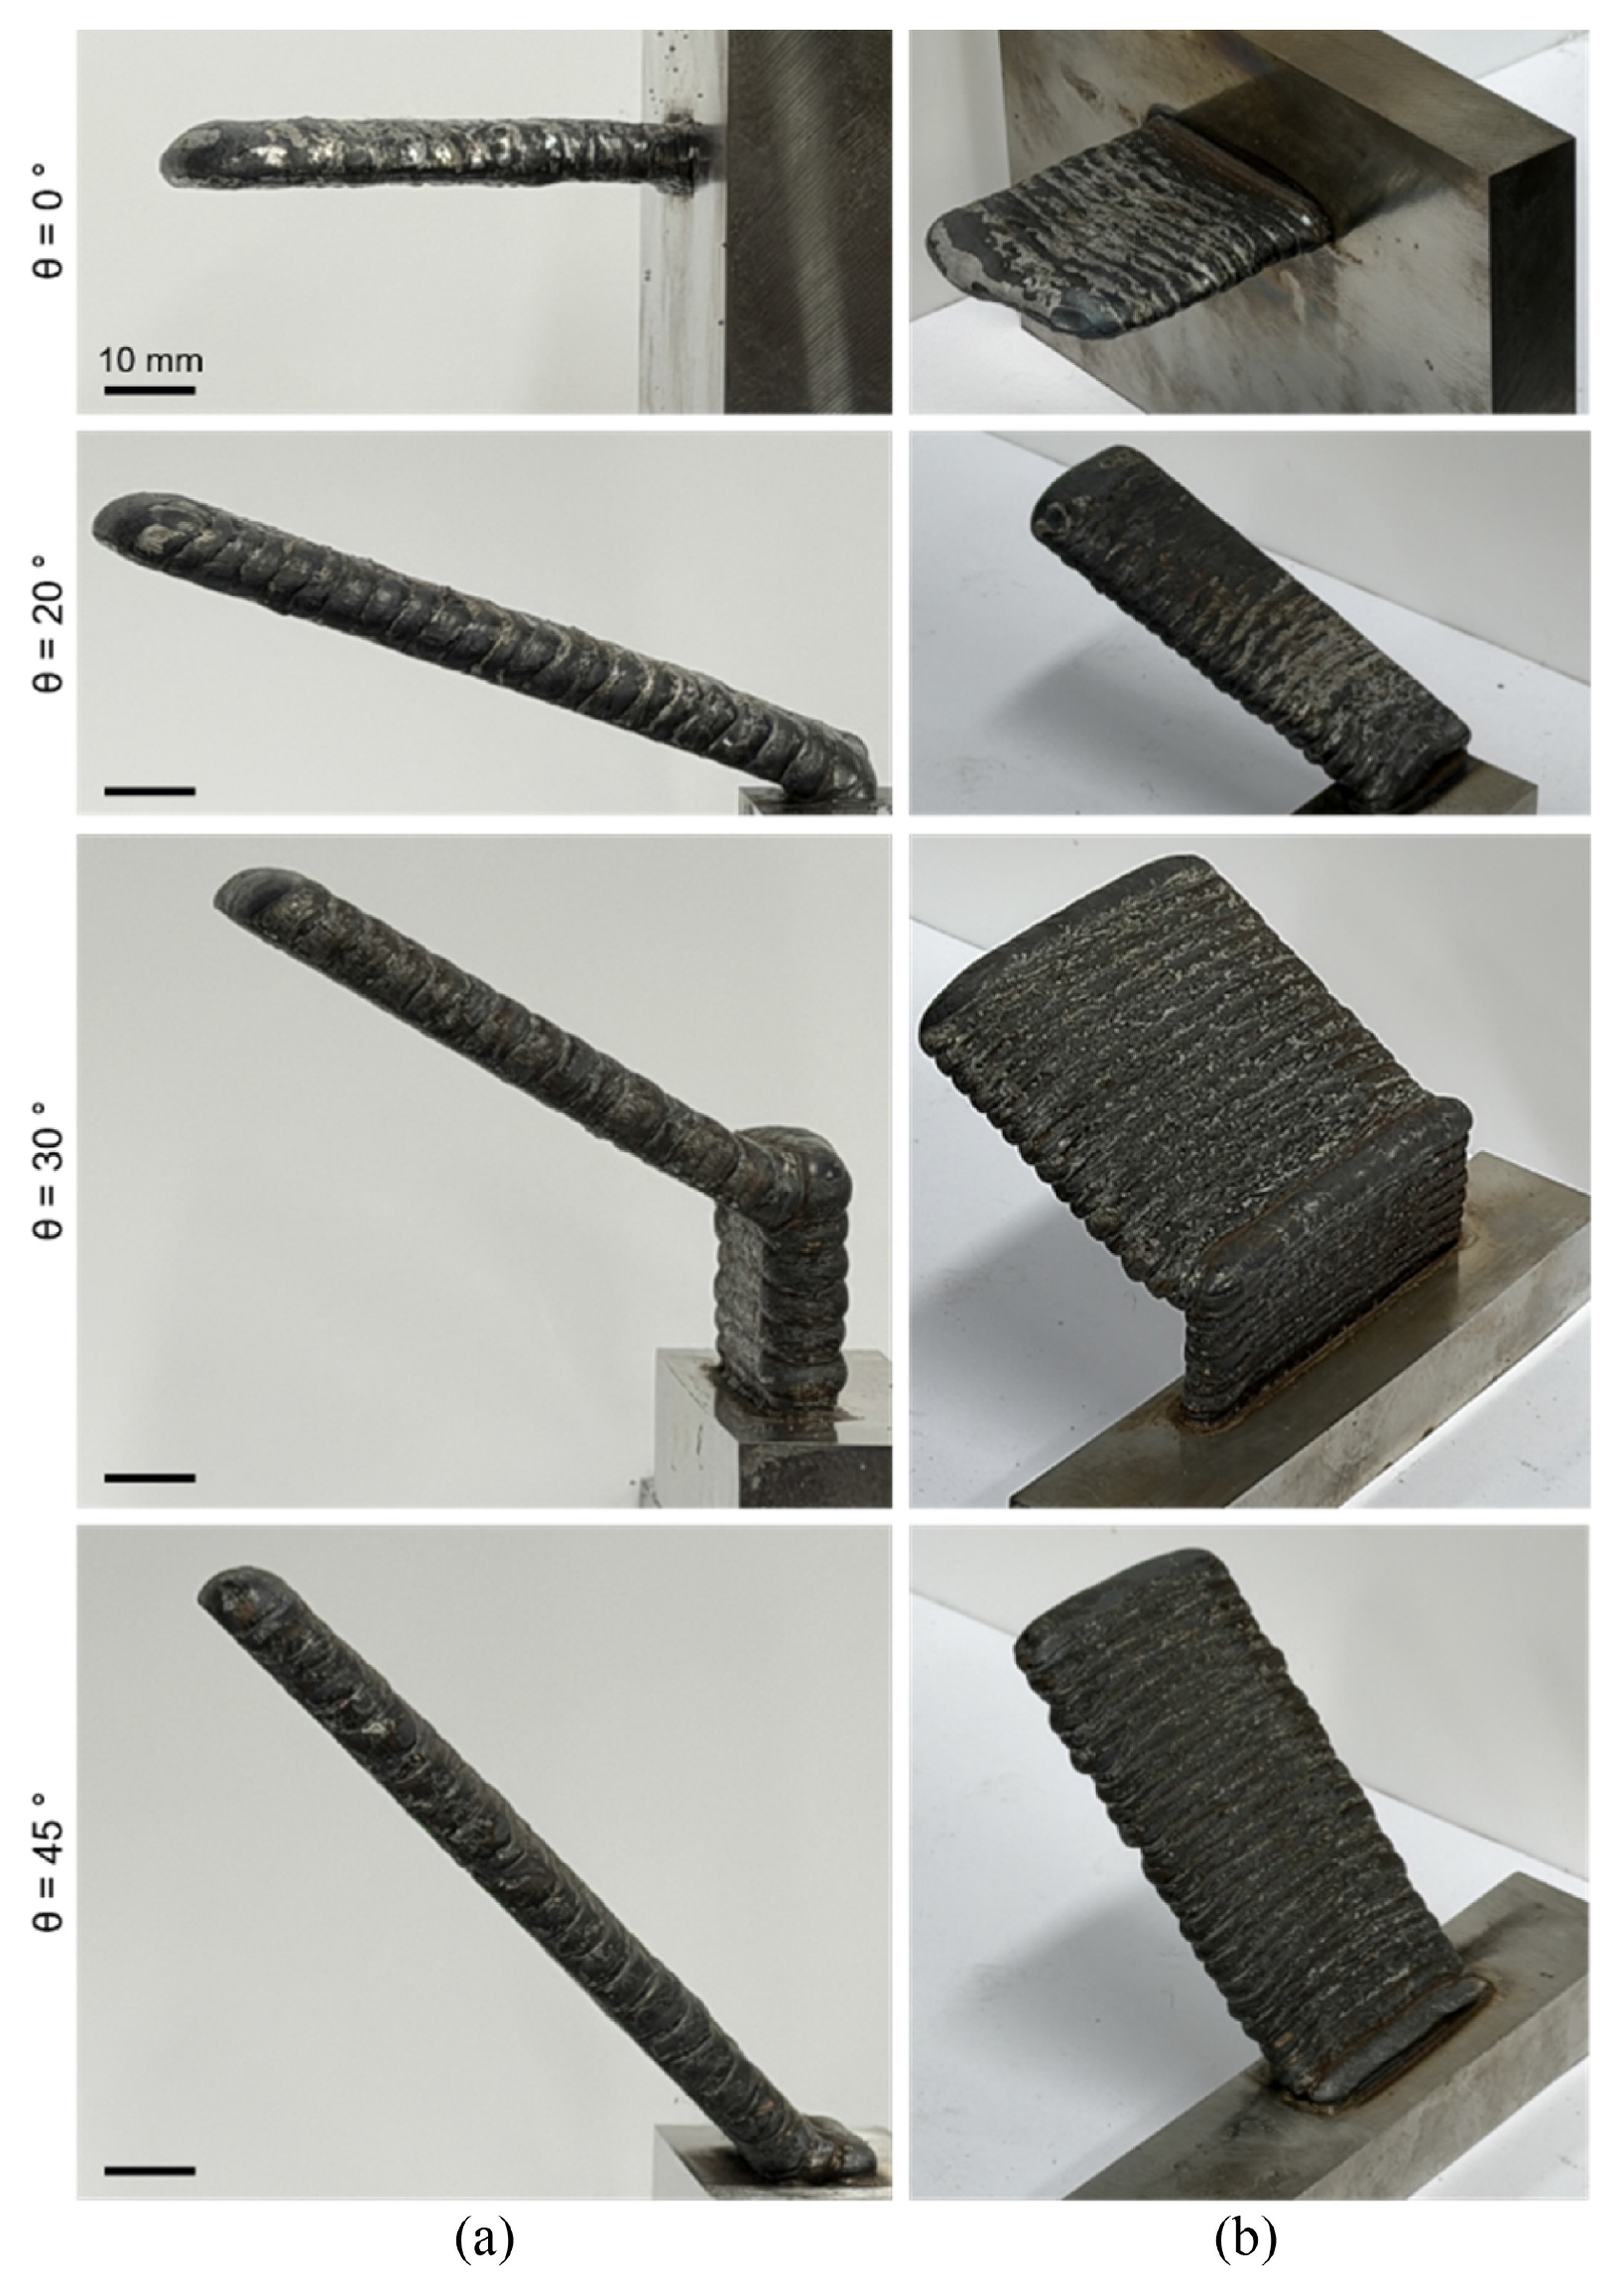
Fig. 6Comparison of 45° inclined deposits fabricated with and without sand supports and quantitative evaluation of surface quality and machining allowance: (a) Bottom view of the 45° inclined deposit fabricated with sand supports, (b) Bottom view of the 45° inclined deposit fabricated without sand supports, and (c) Comparison of Ra surface roughness and machining area. Error bars indicate standard deviation (SD, n = 10)
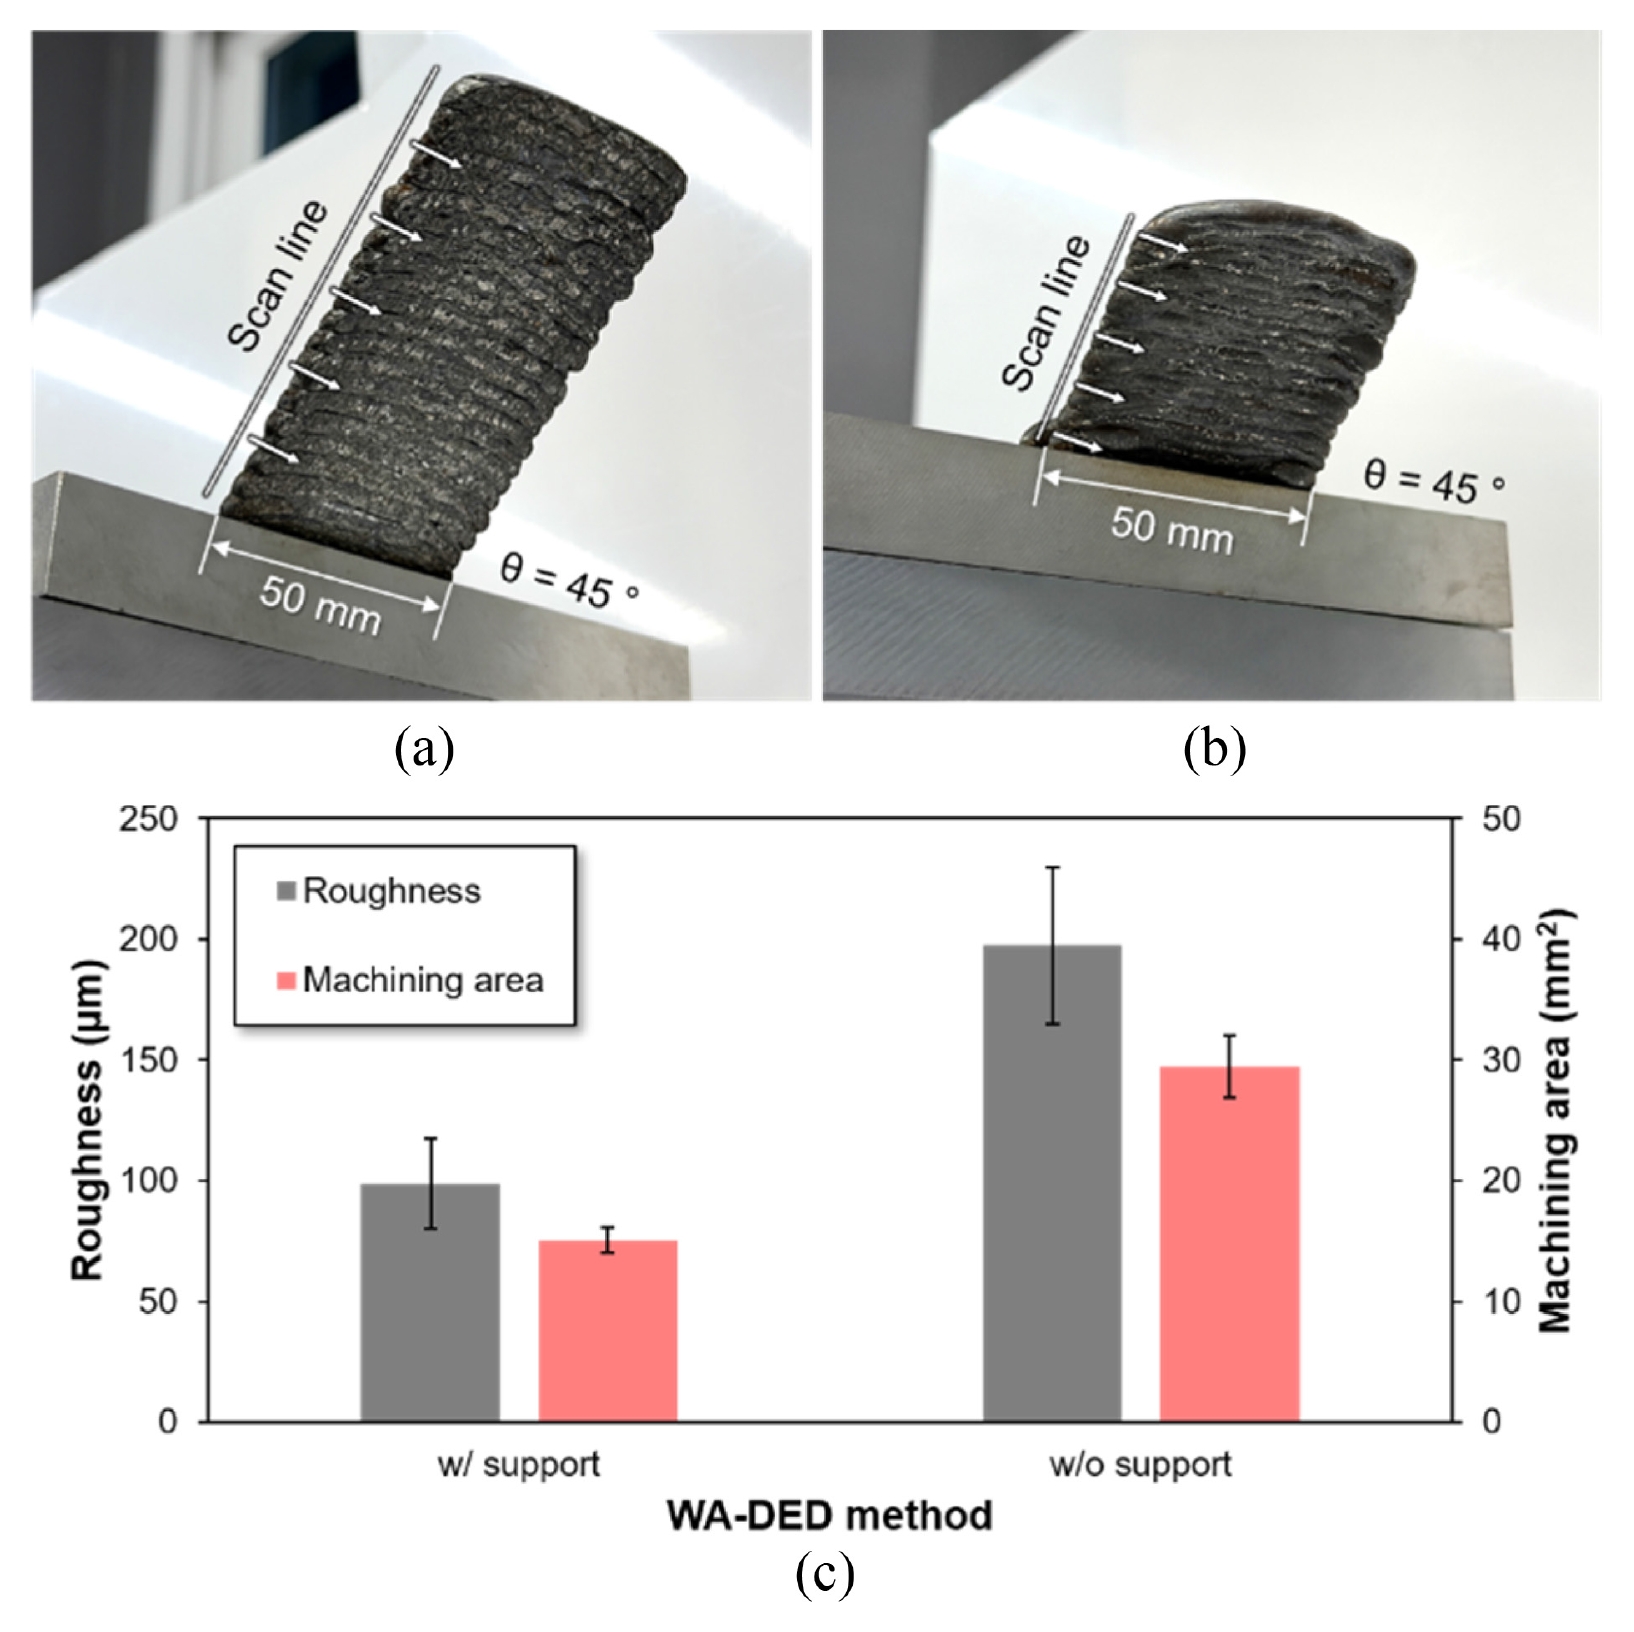
Fig. 7Hardness analysis of contact and non-contact regions with sand supports. (a) Cross-section of a 20° overhang structure fabricated with sand supports, (b) Hardness distributions of SUS316L and ER70S-6. For each specimen, nine measurement points were selected in both the contact and non-contact regions, and three repeated measurements were performed at each point. Error bars indicate standard deviation (SD, n = 54 per region, two specimens)
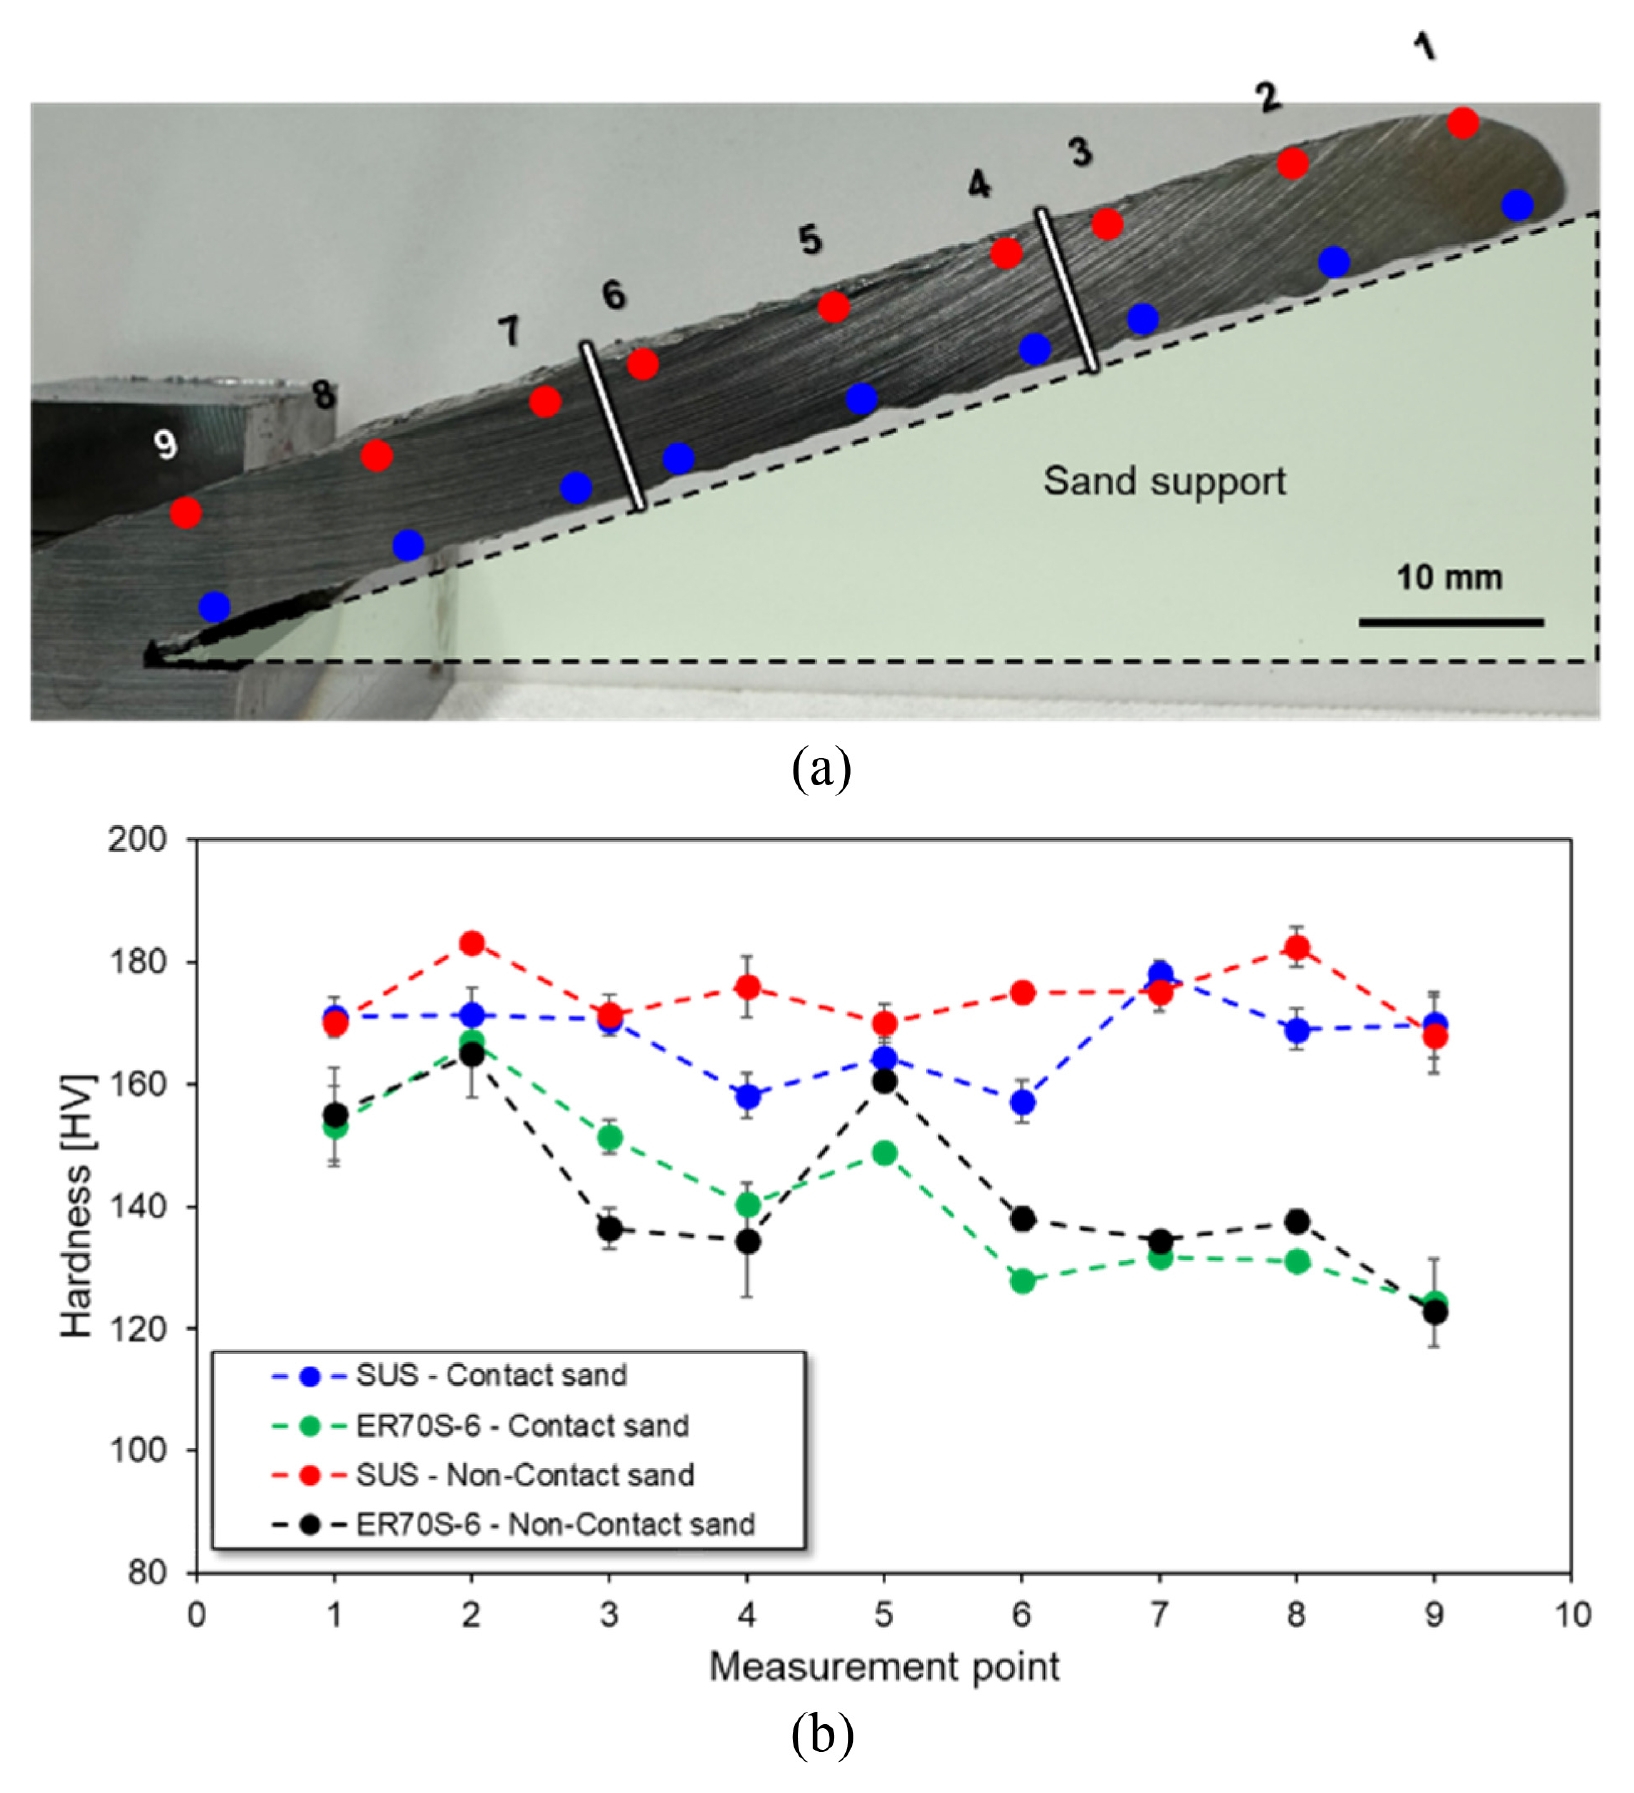
Fig. 8Curved deposition using a curved sand support structure. (a) schematic illustration of the curved deposition experiment, (b) intermediate stage of the deposition process on the curved sand support, and (c) resulting curved deposited structure
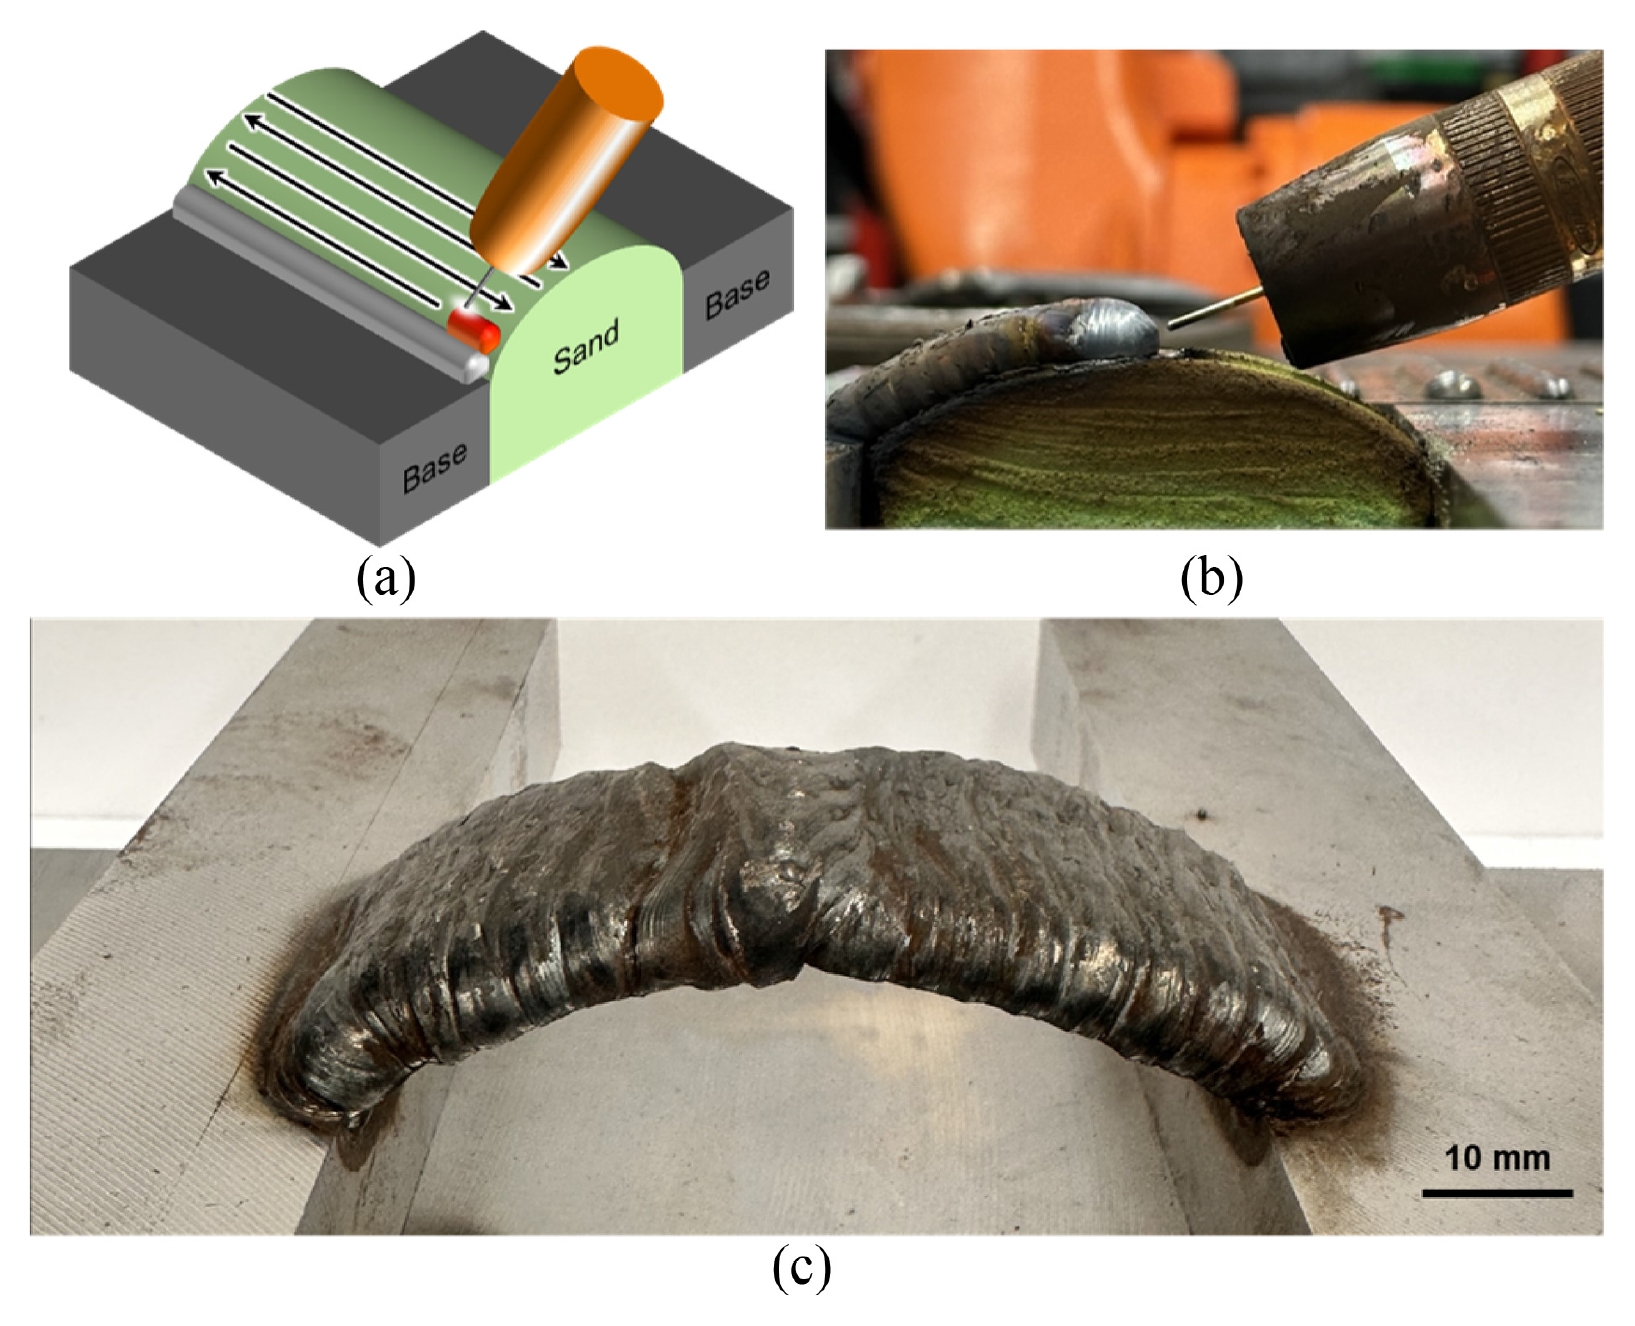
Table 1Deposition conditions in experiment
Table 1
|
Parameter |
Value |
|
Weld mode |
CMT |
|
Wire |
M-316L / KC-26 (Ø 1.2 mm) |
|
Current / Voltage |
150 A / 14.8 V |
|
CTWD |
15.0 mm |
|
Overlap gap |
2.0 mm |
|
Torch travel speed |
5.0 mm/s |
|
Shielding gas |
Ar + 20% CO2
|
Table 2Chemical composition of M-316L wire
Table 2
|
C |
Si |
Mn |
Cr |
Ni |
Mo |
etc |
|
wt% |
0.02 |
0.4 |
1.73 |
11.17 |
18.15 |
0.56 |
- |
Table 3Chemical composition of KC-26 wire
Table 3
|
C |
Si |
Mn |
P |
S |
Ti |
etc |
|
wt% |
0.06 |
0.8 |
1.53 |
0.014 |
0.01 |
0.18 |
- |
Table 4Torch angle setting according to deposition angle
Table 4
|
Sand support angle [°] |
Torch angle [°] |
|
0 |
25 |
|
20 |
45 |
|
30 |
55 |
|
45 |
70 |
REFERENCES
- 1. Azam, F. I., Abdul Rani, A. M., Altaf, K., Rao, T., Zaharin, H. A., (2018), An in-depth review on direct additive manufacturing of metals, IOP Conference Series: Materials Science and Engineering, 328(1):012005.
- 2. Costello, S. C., Cunningham, C. R., Xu, F., Shokrani, A., Dhokia, V., Newman, S. T., (2023), The state-of-the-art of wire arc directed energy deposition (WA-DED) as an additive manufacturing process for large metallic component manufacture, International Journal of Computer Integrated Manufacturing, 36(3), 469-510.
- 3. Rodrigues, T. A., Duarte, V., Miranda, R. M., Santos, T. G., Oliveira, J. P., (2019), Current status and perspectives on wire and arc additive manufacturing (WAAM), Materials, 12(7), 1121.
- 4. Chaturvedi, M., Scutelnicu, E., Rusu, C. C., Mistodie, L. R., Mihailescu, D., Subbiah, A. V., (2021), Wire arc additive manufacturing: Review on recent findings and challenges in industrial applications and materials characterization, Metals, 11(6), 939.
- 5. Treutler, K., Wesling, V., (2021), The current state of research of wire arc additive manufacturing (WAAM): a review, Applied Sciences, 11(18), 8619.
- 6. Jafari, D., Vaneker, T. H., Gibson, I., (2021), Wire and arc additive manufacturing: Opportunities and challenges to control the quality and accuracy of manufactured parts, Materials & Design, 202, 109471.
- 7. Zheng, Y., Li, Y., Zhou, Y., Wang, X., Zhang, G., (2024), A net shape profile extraction approach for exploring the forming appearance of inclined thick-walled structures by wire arc additive manufacturing, Micromachines, 15(10), 1262.
- 8. Yuan, L., Ding, D., Pan, Z., Yu, Z., Wu, B., van Duin, S., Li, H., Li, W., (2019), Application of multidirectional robotic wire arc additive manufacturing process for the fabrication of complex metallic parts, IEEE Transactions on Industrial Informatics, 16(1), 454-464.
- 9. Wang, J., Zhao, B., Liu, Y., Zhao, J., Ma, G., (2024), Research progress in shape-control methods for wire-arc-directed energy deposition, Materials, 17(23), 5704.
- 10. Lizarralde, N., Coutinho, F., Lizarralde, F., (2022), Online coordinated motion control of a redundant robotic wire arc additive manufacturing system, IEEE Robotics and Automation Letters, 7(4), 9675-9682.
- 11. Kapil, S., Rajput, A. S., Sarma, R., (2022), Hybridization in wire arc additive manufacturing, Frontiers in Mechanical Engineering, 8, 981846.
- 12. Dai, F., Zhang, S., Li, R., Zhang, H., (2022), Multiaxis wire and arc additive manufacturing for overhangs based on conical substrates, Rapid Prototyping Journal, 28(1), 126-142.
- 13. Guo, Q., Ye, J., Lu, H., Quan, G., Wang, Z., Zhao, Y., Xie, Y. M., (2024), Design and validation of 3D self-supporting structures and printing paths for multi-axis additive manufacturing, Additive Manufacturing, 96, 104563.
- 14. Chaturvedi, M., Scutelnicu, E., Rusu, C. C., Mistodie, L. R., Mihailescu, D., Subbiah, A. V., (2021), Wire arc additive manufacturing: Review on recent findings and challenges in industrial applications and materials characterization, Metals, 11(6), 939.
- 15. Halejcio, D., Major-Gabryś, K., (2024), The comparison of chosen-bonded with the use of classical and dedicated for 3D printing furfuryl binder-molding sands’ properties as a basis for development a new inorganic system, Archives of Foundry Engineering, 49-55-49-55.
- 16. Le N éel, T. A., Mognol, P., Hascoët, J., (2018), A review on additive manufacturing of sand molds by binder jetting and selective laser sintering, Rapid Prototyping Journal, 24(8), 1325-1336.
- 17. Son, H., Jang, S., Hyeon, H., Lee, H., Yang, J., Park, B., Gwak, S., Jang, S., Bae, C., (2023), Mechanical integrity and erosion resistance of 3D sand printing materials, Materials & Design, 233, 112204.
- 18. Lone, S. F., Rathod, D. W., Nazir Ahmad, S., (2026), Impact of Cold Metal Transfer and Pulse Multicontrol Heat Inputs on SS316L Wire Arc Additively Manufactured Built-Up Properties and Performance, Journal of Engineering Materials and Technology, 148(1), 011004.
- 19. KumarJain, S., Murtaza, Q., Singh, P., (2025), Microstructural and mechanical characterization of wire arc additive manufactured stainless steel 316L, Archives of Metallurgy and Materials, 119-126-119-126.
- 20. Abbaszade, M., Bol, N., Kara, O. E., Sen, A. A., Yılmaz, O., (2022), On the mechanical behavior and microstructural characterization of wire+ arc additive manufacturing of Mn-Si based steel alloy (ER70S-6), Journal of Additive Manufacturing Technologies, 2(2), 648-648.
- 21. Singh, J., Il’yenko, V., Oliveira, J. P., (2025), Comparative study of GTAW and GMAW for WAAM: Microstructural and mechanical insights in ER70S-6 and 316L stainless steel depositions, Science and Technology of Welding and Joining, 30(3), 220-230.
- 22. Gowthaman, P., Jeyakumar, S., Sarathchandra, D., (2025), Experimental characteristics of 316L stainless steel thin wall processed in wire-based arc additive manufacturing process, Proceedings of the Institution of Mechanical Engineers, Part E: Journal of Process Mechanical Engineering, 239(4):1712-1721.
Biography
- Chang Young Choi
M.Sc. candidate in the Department of Smart Manufacturing Engineering, Changwon National University. His research interest is wire arc directed energy deposition.
- Hwi Jun Son
Ph.D. candidate in the Department of Smart Manufacturing Engineering, Changwon National University. His research interest is wire arc directed energy deposition and additive manufacturing.
- Seo Rim Park
Ph.D. candidate in the Department of Smart Manufacturing Engineering, Changwon National University. Her research interest is 3D printing and nano-micro technology.
- Yeong Jae Kim
B.Sc. candidate in the Department of Smart Manufacturing Engineering, Changwon National University. His research interest is wire arc directed energy deposition.
- Young Tae Cho
Professor in the Department of Mechanical Engineering at Changwon National University. His research interests interests include welding/joining, additive-manufacturing, laser processing, nano-micro fabrication, imprinting, superhydrophobic surfaces, and printed electronics.